
Warum treten in Formen aus dentalem Dubliersilikon immer an denselben Stellen Luftblasen auf?
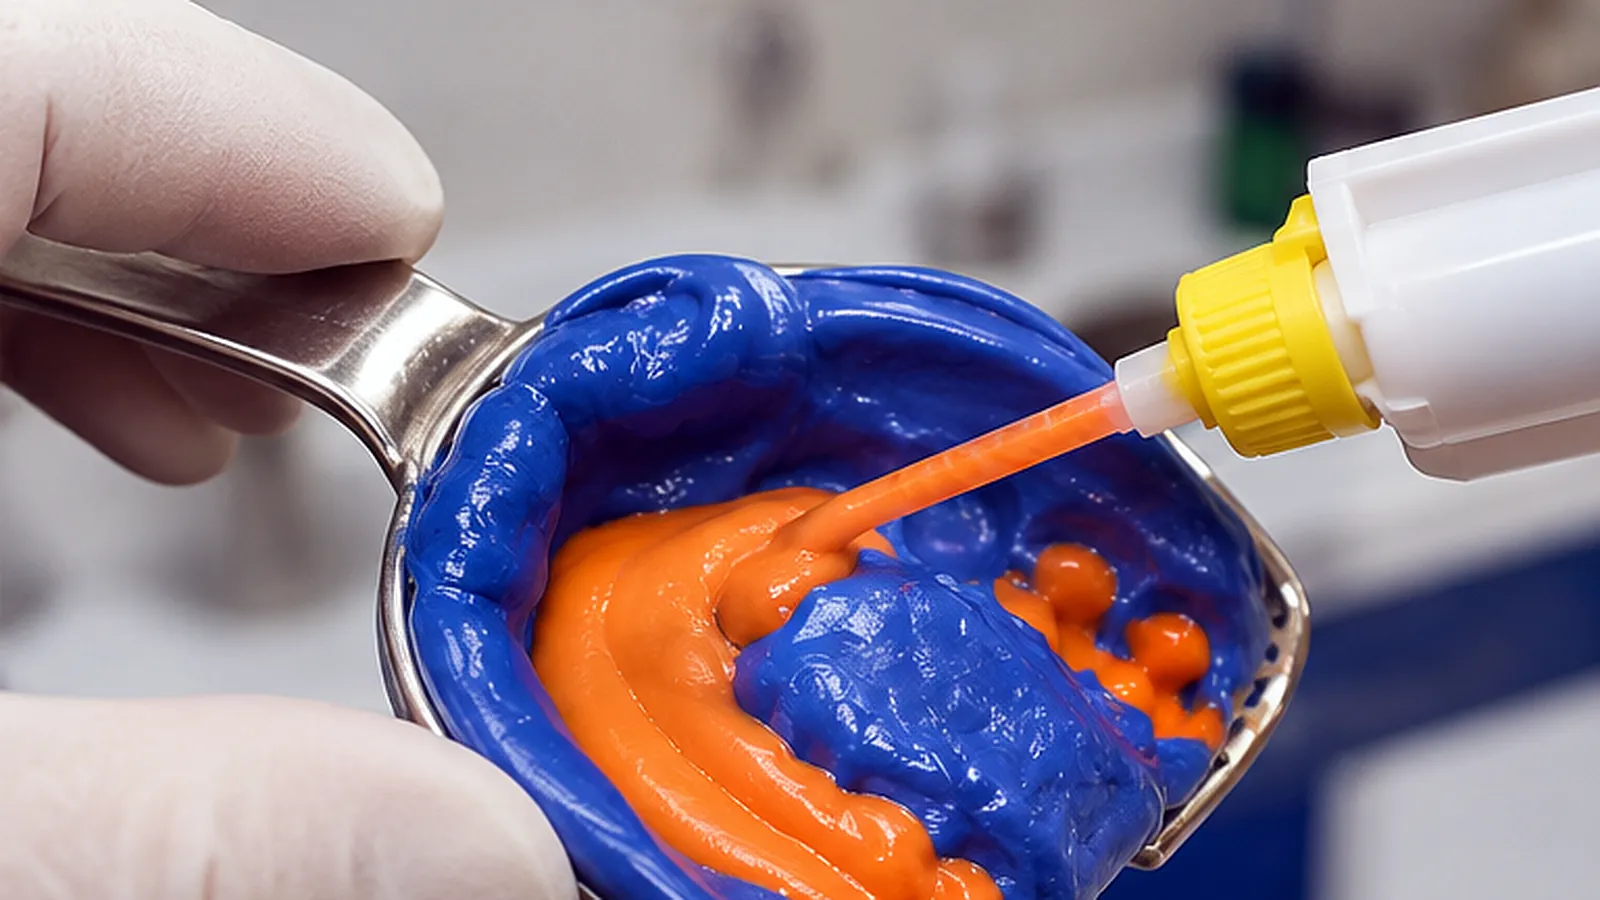
Wenn in einer Dublierform aus Silikon wiederholt ein Hohlraum neben demselben Zahn, in derselben Rille oder an derselben Unterschnittstelle entsteht, prüfen wir zunächst, wie das Silikon dorthin gelangt und wie die Luft entweichen kann.
Entscheidend ist, dass der Fehler immer wieder an derselben Stelle auftritt. Zufällig verteilte Blasen und ein Hohlraum, der stets an einem bestimmten Modelldetail entsteht, erfordern unterschiedliche Untersuchungen.
Unser Ausgangspunkt: Detailwiedergabe ist eine Frage der Formfüllung und Entlüftung. Das Silikon muss die Oberfläche erreichen, solange die verdrängte Luft noch entweichen kann. Gute Fließfähigkeit hilft, gewährleistet aber nicht, dass jede Vertiefung vollständig ausgefüllt wird.

Warum gute Fließfähigkeit keine vollständige Detailwiedergabe garantiert
Ein Silikon kann problemlos in die Dublierküvette fließen und dennoch einen kleinen Bereich des Ausgangsmodells nicht erfassen. Die Küvette zu füllen und örtlich feine Details wiederzugeben, sind zwei unterschiedliche Anforderungen.
Ein Beispiel ist eine Vertiefung, an die das Silikon von zwei Seiten heranfließt. Beide Fließfronten können das Detail umströmen und sich über seiner Öffnung treffen, bevor die eingeschlossene Luft entwichen ist. Die Küvette füllt sich weiter, sodass der Gießvorgang erfolgreich wirkt. In der Vertiefung verbleibt jedoch teilweise Luft.
Nach dem Aushärten kann sich an dieser Stelle ein glattwandiger Hohlraum auf der modellzugewandten Silikonoberfläche zeigen.
Diese Unterscheidung ist aus unserer Sicht besonders hilfreich bei der Untersuchung von Blasen im Dubliersilikon:
Die Frage ist nicht nur, ob das Silikon in eine Vertiefung fließen kann. Entscheidend ist auch, ob es den Luftaustritt verschließt, bevor die Vertiefung gefüllt ist.
Ein Silikon mit geringerer Viskosität kann bei bestimmten Geometrien helfen. Einen ungünstigen Füllverlauf behebt es jedoch nicht zwangsläufig. Ebenso verhindert das Entlüften des angemischten Silikons nicht, dass beim Eingießen neue Lufteinschlüsse an der Modelloberfläche entstehen.
Was ein wiederkehrender Fehler erkennen lässt
Tritt ein Hohlraum bei separat hergestellten Formen immer an derselben Stelle auf, sollten zunächst örtliche Einflussfaktoren untersucht werden: Geometrie, Gießrichtung, Oberflächenbehandlung und Belastungen beim Entformen.
Die Lage des Fehlers allein belegt jedoch noch keine Ursache.
Bevor Sie die Gießtechnik ändern, untersuchen Sie die betroffene Silikonstelle und vergleichen Sie sie mit der entsprechenden Oberfläche des Ausgangsmodells.
| Beobachtung | Unsere Einordnung | Was als Nächstes zu prüfen ist |
|---|---|---|
| Glatter, abgerundeter Hohlraum; das umgebende Silikon ist vollständig ausgehärtet | Passt zu einem Lufteinschluss an der Grenzfläche | Füllrichtung und Entlüftungsweg der Vertiefung |
| Klebrige oder verschmierte Stelle | Eine Störung der Aushärtung oder mangelnde Oberflächenverträglichkeit ist weiterhin möglich | Oberflächenvorbereitung und gleichmäßige Durchmischung |
| Ausgefranster Rand oder fehlender dünner Abschnitt | Eine Beschädigung beim Entformen ist weiterhin möglich | Unterschnitte, Entformzeit und Entnahmerichtung |
| Der Fehler zeigt sich nur am Duplikat; die Silikonform ist unbeschädigt | Die Ursache kann beim Ausgießen der Form liegen | Formfüllung und Benetzung mit Gips oder Einbettmasse |
Diese Beobachtungen liefern Hinweise für die Fehlersuche, aber keinen eindeutigen Nachweis.
Außerdem unterscheiden wir zwischen der Negativform und dem daraus hergestellten Positivmodell. Wird ein Hohlraum im Silikon mit Gießmaterial gefüllt, kann am Duplikat eine Erhebung entstehen. Eine Vertiefung im Duplikat ist deshalb für sich genommen kein Beleg für eine Blase in der Silikonform.
Den Füllverlauf am fehlerhaften Detail nachvollziehen
Bei einem wiederkehrenden örtlichen Hohlraum empfehlen wir als erste Anpassung, den Gießweg zu verändern.
Klären Sie vor dem nächsten Anmischen drei Punkte: Wo berührt das Silikon das Ausgangsmodell zuerst? Wie gelangt es zum fehlerhaften Detail? Wo kann die verdrängte Luft entweichen?
Der endgültige Füllstand sagt wenig über diesen Ablauf aus. Ein Detail kann vollständig unter Silikon liegen, obwohl sich dort zuvor bereits ein geschlossener Lufteinschluss gebildet hat.
Eingießstelle
Beim Eingießen an mehreren Stellen können Fließfronten entstehen, die um eine Vertiefung herum zusammentreffen. Ein kontrolliertes Eingießen an einer geeigneten Stelle macht den Füllverlauf unter Umständen besser vorhersehbar, sofern es mit den Vorgaben für Produkt und Küvette vereinbar ist.
Ziel ist, dass sich das Material schrittweise um das Ausgangsmodell verteilt, ohne die Problemstelle vorzeitig einzuschließen.
Wir empfehlen nicht für jedes Modell dieselbe Eingießstelle. Sie sollte anhand des Details gewählt werden, an dem der Fehler auftritt.
Ausrichtung des Modells
Die Ausrichtung kann beeinflussen, ob aus einer Vertiefung noch Luft entweichen kann, während der Silikonspiegel steigt.
Wenn die Küvettenkonstruktion es zulässt, kann eine geringfügig andere Modellausrichtung einen hilfreichen Vergleich ermöglichen. Das Ausgangsmodell muss sicher fixiert bleiben. Zugleich müssen eine ausreichende Formwandstärke, die nötige Abstützung und ein praktikabler Entformweg gewährleistet sein.
Eine Ausrichtung, die die Formfüllung verbessert, aber eine empfindliche Form erzeugt, ist noch keine vollständige Lösung.
Unterbrechungen beim Füllen
Bereiten Sie Küvette, Ausgangsmodell und benötigte Materialmenge vor dem Anmischen vor. Unterbrechungen bringen eine zusätzliche Variable in die Untersuchung ein, insbesondere wenn das Material das schwierige Detail erst gegen Ende der Verarbeitungszeit erreicht.
Unser Ziel ist ein wiederholbarer Füllverlauf, nicht lediglich ein schnelleres Eingießen.
Warum längeres Entgasen diesen Fehler möglicherweise nicht behebt
Beim Mischen eingetragene Luft und an der Modelloberfläche eingeschlossene Luft gelangen in unterschiedlichen Prozessschritten in die Form.
Eine Vakuumbehandlung kann, sofern sie für das Produkt freigegeben ist, bereits im Gemisch enthaltene Luft entfernen. Sie schafft jedoch keinen Entlüftungsweg für einen Lufteinschluss, der erst später entsteht, wenn das Silikon eine Vertiefung umschließt.
Diese Unterscheidung ist wichtig, wenn ein Labor auf jeden wiederkehrenden Hohlraum mit längerem Entgasen reagiert. Die zusätzliche Prozesszeit kann die verbleibende Zeit zum Eingießen verkürzen, während die örtliche Füllgeometrie unverändert bleibt.
Sind Hohlräume im gesamten Material verteilt, würden wir zunächst das Mischen und die freigegebenen Verfahren zur Luftentfernung prüfen. Bei einer vollständig ausgehärteten Form mit einem stets an derselben Stelle auftretenden Fehler würden wir zuerst den dortigen Füllverlauf kontrolliert untersuchen.
Beide Mechanismen können zugleich auftreten. Deshalb müssen die Mischbedingungen beim Vergleich gleich bleiben.

Die Ursache durch Änderung einer einzigen Variable prüfen
Für den ersten Vergleich empfehlen wir bewusst einen eng begrenzten Versuch: Stellen Sie unter ansonsten vergleichbaren Bedingungen Formen her und ändern Sie ausschließlich die Eingießstelle.
Halten Sie Silikonrezeptur, Komponentenverhältnis, Ansatzmenge, Mischverfahren, Modellvorbereitung, Temperatur und Entformbedingungen so konstant wie praktisch möglich. Dokumentieren Sie Mischbeginn und Gießende.
Fotografieren Sie nach jedem Entformen dasselbe Detail, bevor Sie die Form zur Herstellung des Duplikats ausgießen.
Das Ergebnis sollte den nächsten Schritt bestimmen:
- Der Fehler verschwindet oder verlagert sich: Das spricht dafür, dass der Füllverlauf zum Problem beiträgt. Wiederholen Sie den Versuch mit der verbesserten Anordnung, bevor Sie diese übernehmen.
- Der Fehler bleibt unverändert: Prüfen Sie den örtlichen Oberflächenzustand und die Geometrie. Die erste Anpassung hat noch keine Lösung ergeben.
- Die Oberfläche ist klebrig oder eingerissen: Untersuchen Sie zuerst mögliche Aushärtungsstörungen oder Entformschäden, bevor Sie das Ergebnis als Lufteinschluss werten.
Dieser Vergleich beweist den Mechanismus nicht allein. Sein Nutzen liegt darin, auswertbare Hinweise zu liefern, ohne mehrere Bedingungen gleichzeitig zu ändern.
Wir würden davon absehen, in einem Versuch gleichzeitig das Silikon zu wechseln, eine neue Oberflächenbehandlung anzuwenden und den Gießvorgang anzupassen. Bei einem besseren Ergebnis wäre dann kaum erkennbar, welche Änderung ausschlaggebend war.
Die Verarbeitungszeit in die Untersuchung einbeziehen
Auch bei einem geeigneten Gießweg muss genügend Verarbeitungszeit zur Verfügung stehen.
Unser zahntechnisches Dubliersilikon hat laut Produktdaten eine Gesamtverarbeitungszeit von 5–6 min bei 23 °C und eine Abbindezeit von 15–20 min bei 23 °C. Verarbeiten Sie kundenspezifische Rezepturen gemäß den jeweils mitgelieferten Anweisungen.
Dokumentieren Sie bei einem wiederkehrenden Detailfehler, wann das Silikon den schwierigen Bereich erreicht, und nicht nur, wann das Eingießen beginnt. So lässt sich feststellen, ob dieser Bereich regelmäßig erst gegen Ende des verfügbaren Verarbeitungsfensters gefüllt wird.
Ändern Sie das Komponentenverhältnis nicht, um die Verarbeitungszeit zu verlängern. Lässt sich der festgelegte Ablauf unter den vorgegebenen Bedingungen nicht abschließen, besprechen Sie mit uns eine geeignete Rezeptur und Vorgehensweise.
Welche Angaben wir zur Beurteilung wiederkehrender Hohlräume benötigen
Eine aussagekräftige technische Anfrage macht den Zusammenhang zwischen Fehlerstelle und Gießanordnung sichtbar.
Senden Sie uns Nahaufnahmen der betroffenen Silikonoberfläche und des entsprechenden Details am Ausgangsmodell sowie eine Gesamtaufnahme von Küvette und Eingießstelle. Ergänzen Sie Chargenkennzeichnung, Modellmaterial und Oberflächenbehandlungen, Mischverfahren, Temperatur und Verarbeitungszeiten.
Über unsere Kontaktseite für technische Anfragen können Sie auch die für Ihr Produkt geltenden Verarbeitungshinweise anfordern.
Unsere zentrale Empfehlung lautet: Untersuchen Sie bei einem wiederkehrenden örtlichen Hohlraum zunächst Lage, Oberflächenzustand und Füllverlauf, bevor Sie die Materialspezifikation ändern. Das schafft im Labor eine klarere Grundlage für Korrekturen und einen Ablauf, der sich bei der nächsten Form wiederholen lässt.