
Porque continuam a surgir bolhas nas mesmas zonas dos moldes de silicone para duplicação dentária?
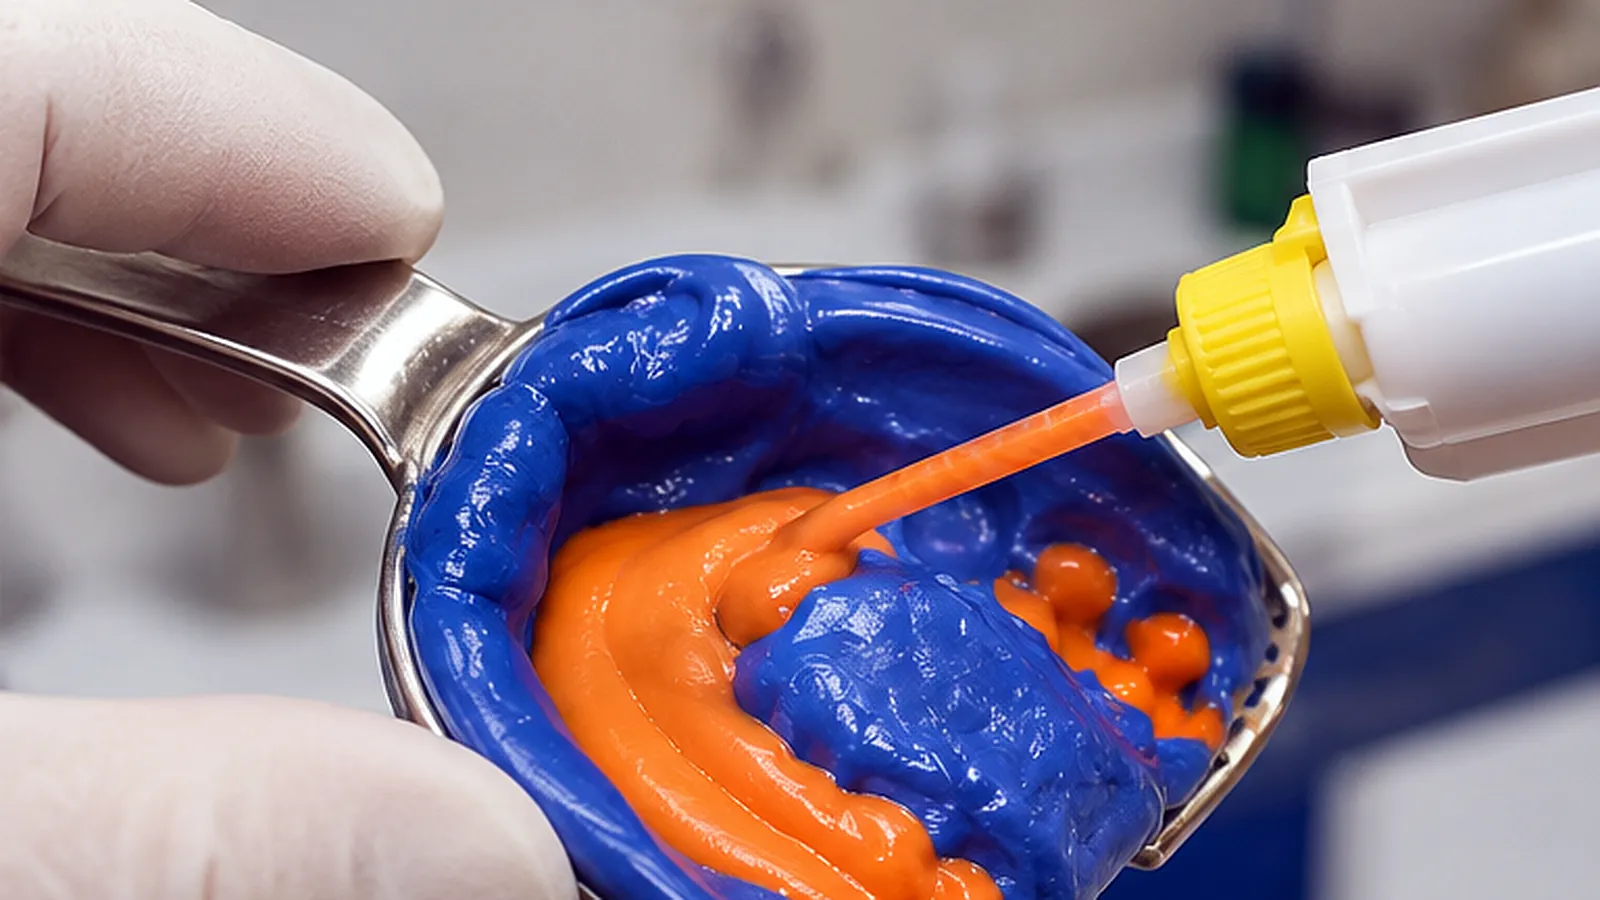
Quando um molde de silicone para duplicação dentária apresenta repetidamente uma cavidade junto ao mesmo dente, no mesmo sulco ou em redor da mesma zona retentiva, começamos por analisar como o silicone chega a esse local e como o ar sai dele.
A repetibilidade do defeito é a pista importante. Bolhas distribuídas aleatoriamente e uma cavidade que reaparece numa característica específica exigem investigações diferentes.
O nosso ponto de partida é tratar a reprodução de pormenores como um problema de enchimento e saída de ar: o silicone tem de alcançar a superfície enquanto o ar deslocado ainda dispõe de uma via de saída. Um bom escoamento ajuda, mas não garante o preenchimento de todas as reentrâncias.

Porque um bom escoamento não garante a reprodução de todos os pormenores
Um silicone pode escoar facilmente para a mufla e, ainda assim, deixar uma pequena zona do modelo mestre por registar. O enchimento global e a reprodução local de pormenores são situações distintas.
Considere uma reentrância à qual o silicone pode chegar pelos dois lados. As duas frentes de escoamento podem contorná-la e encontrar-se sobre a abertura antes de o ar interior sair. A mufla continua a encher e o vazamento parece bem-sucedido, mas a reentrância permanece parcialmente ocupada por ar.
Após a polimerização, esse local pode apresentar-se como uma cavidade lisa na superfície do silicone que esteve em contacto com o modelo.
Esta é a distinção que consideramos mais útil ao diagnosticar bolhas no silicone para duplicação dentária:
A questão não é apenas saber se o silicone consegue escoar para uma determinada zona, mas se fecha a via de saída do ar antes de a preencher.
Um material de menor viscosidade pode ajudar em algumas geometrias, mas não corrige necessariamente uma sequência de enchimento desfavorável. Da mesma forma, retirar o ar do silicone misturado não impede que novas bolsas de ar fiquem retidas junto do modelo mestre durante o vazamento.
O que nos pode dizer um defeito repetido
Uma cavidade que surge na mesma posição em moldes produzidos separadamente justifica investigar primeiro os fatores locais: geometria, direção do vazamento, tratamento da superfície e tensões durante a remoção.
No entanto, a localização por si só não pode estabelecer a causa.
Antes de alterar a técnica de vazamento, examine o silicone afetado e compare-o com a superfície correspondente do modelo mestre.
| Observação | A nossa interpretação | O que verificar a seguir |
|---|---|---|
| Cavidade lisa e arredondada, com silicone totalmente polimerizado em redor | Consistente com uma bolsa de ar na interface | Direção do enchimento e via de saída do ar da reentrância |
| Zona pegajosa ou com material arrastado | Continua a ser possível um problema de polimerização ou de compatibilidade com a superfície | Preparação de superfície e uniformidade de mistura |
| Bordo irregular ou secção fina em falta | Continuam a ser possíveis danos durante a separação | Zonas retentivas, tempo de desmoldagem e direção da remoção |
| O defeito surge apenas na cópia, enquanto o silicone permanece intacto | O problema pode ter origem na produção da cópia | Enchimento e molhabilidade do gesso ou do revestimento |
Estas observações são pistas de diagnóstico, não ensaios conclusivos.
Também distinguimos o molde negativo da cópia positiva. Uma cavidade no silicone pode originar um nódulo saliente se o material da cópia a preencher. Por isso, uma depressão na cópia não prova, por si só, a existência de uma bolha no molde de silicone.
Acompanhe a sequência de enchimento em redor da zona com defeito
Perante uma cavidade local recorrente, o primeiro ajuste que propomos é alterar o percurso de enchimento.
Antes da mistura seguinte, identifique três aspetos: onde o silicone contacta primeiro com o modelo mestre, como se aproxima da zona com defeito e por onde o ar deslocado pode sair.
O nível final do líquido diz-nos pouco sobre esta sequência. Uma zona pode ficar submersa depois de a respetiva bolsa de ar já ter sido encerrada.
Ponto de vazamento
Verter a partir de vários pontos pode criar frentes que convergem em redor de uma reentrância. Um vazamento controlado a partir de um único ponto adequado pode tornar a sequência de enchimento mais previsível, desde que respeite as instruções do produto e da mufla.
O objetivo é permitir que o material avance progressivamente em redor do modelo mestre sem envolver prematuramente a zona problemática.
Não recomendamos o mesmo ponto de vazamento para todos os modelos. A escolha deve ter em conta a zona onde surge o defeito.
Orientação do modelo
A orientação pode determinar se uma reentrância mantém uma via de saída para o ar à medida que o silicone sobe.
Quando o desenho da mufla o permite, uma pequena alteração da orientação pode proporcionar uma comparação útil. O modelo mestre tem de permanecer fixo, e a disposição deve garantir espessura adequada do molde, suporte e um percurso de remoção viável.
Uma orientação que melhora o enchimento, mas produz um molde frágil, não constitui uma solução completa.
Interrupções durante o enchimento
Prepare a mufla, o modelo mestre e a quantidade necessária de material antes de misturar. As pausas introduzem outra variável na investigação, sobretudo se o material chegar à zona difícil já perto do fim do tempo de trabalho.
Procuramos uma sequência de enchimento repetível, e não apenas um vazamento mais rápido.
Porque é que uma desgaseificação mais prolongada pode não resolver este defeito
O ar incorporado durante a mistura e o ar retido junto do modelo mestre entram no processo em fases diferentes.
O tratamento sob vácuo, quando autorizado nas instruções, pode remover o ar já presente na mistura. Não cria uma via de saída para uma bolsa de ar formada mais tarde pela forma como o silicone envolve uma reentrância.
Esta distinção é importante quando um laboratório responde a todas as cavidades recorrentes prolongando a desgaseificação. O tempo adicional de processamento pode reduzir o tempo disponível para o vazamento, sem alterar a geometria local de enchimento.
Quando existem cavidades dispersas por todo o material, daríamos prioridade à mistura e aos métodos autorizados de remoção de ar. Num molde totalmente polimerizado com uma única zona sistematicamente afetada, daríamos prioridade à investigação controlada do percurso de enchimento dessa zona.
Ambos os mecanismos podem coexistir, pelo que a comparação deve manter as condições de mistura consistentes.

Verifique a causa alterando uma variável
A nossa primeira comparação incide deliberadamente num único aspeto: produzir moldes em condições comparáveis, alterando apenas o ponto de vazamento.
Mantenha a formulação do silicone, a proporção dos componentes, a quantidade misturada, o procedimento de mistura, a preparação do modelo mestre, a temperatura e as condições de desmoldagem tão constantes quanto possível. Registe o início da mistura e o fim do vazamento.
Fotografe a mesma zona após retirar cada molde e antes de produzir a cópia por vazamento.
O resultado deve orientar o passo seguinte:
- O defeito desaparece ou move-se: este resultado reforça a possibilidade de o percurso de enchimento contribuir para o problema. Repita a disposição melhorada antes de a adotar.
- O defeito permanece inalterado: reveja o estado local da superfície e a geometria; o primeiro ajuste ainda não permitiu encontrar uma solução.
- A superfície está pegajosa ou rasgada: investigue problemas de polimerização ou danos durante a separação antes de interpretar o resultado como ar retido.
Esta comparação, por si só, não prova o mecanismo. O seu valor está em produzir evidência que pode ser interpretada sem alterar várias condições ao mesmo tempo.
Evitaríamos mudar o silicone, aplicar um novo tratamento de superfície e ajustar o vazamento no mesmo ensaio. Nesse caso, um resultado melhor pouco esclareceria sobre qual das alterações foi determinante.
Inclua o tempo de trabalho na investigação
Um caminho de enchimento adequado necessita ainda de tempo de processamento suficiente.
O nosso silicone para duplicação dentária tem um tempo total de trabalho publicado de 5–6 minutos a 23°C e um tempo de presa de 15–20 minutos a 23°C. As formulações personalizadas devem ser processadas de acordo com as instruções fornecidas.
Perante um defeito recorrente na reprodução de pormenores, registe o momento em que o silicone alcança a zona difícil, e não apenas o início do vazamento. Isto ajuda a determinar se essa zona é sistematicamente preenchida perto do fim do tempo de processamento disponível.
Não altere a proporção dos componentes para ganhar mais tempo de trabalho. Se o fluxo de trabalho estabelecido não puder ser concluído dentro das condições especificadas, discuta connosco uma formulação e um procedimento adequados.
Informações necessárias para avaliar uma cavidade recorrente
O pedido de apoio técnico mais útil mostra a relação entre o defeito e a disposição usada no vazamento.
Envie-nos uma fotografia de pormenor da superfície de silicone afetada, da zona correspondente do modelo mestre e uma fotografia geral que mostre a mufla e o ponto de vazamento. Inclua a identificação do lote, o material e os tratamentos do modelo mestre, o método de mistura, a temperatura e os tempos de processamento.
Na nossa página de contacto técnico, pode também solicitar as instruções aplicáveis ao produto.
O nosso princípio central é que uma cavidade local recorrente deve ser investigada a partir da sua localização, do estado da superfície e da sequência de enchimento antes de alterar as especificações do material. Esta abordagem dá ao laboratório uma base mais clara para a correção e um processo que pode repetir no molde seguinte.