
Pourquoi des bulles réapparaissent-elles aux mêmes endroits dans les moules en silicone de duplication dentaire ?
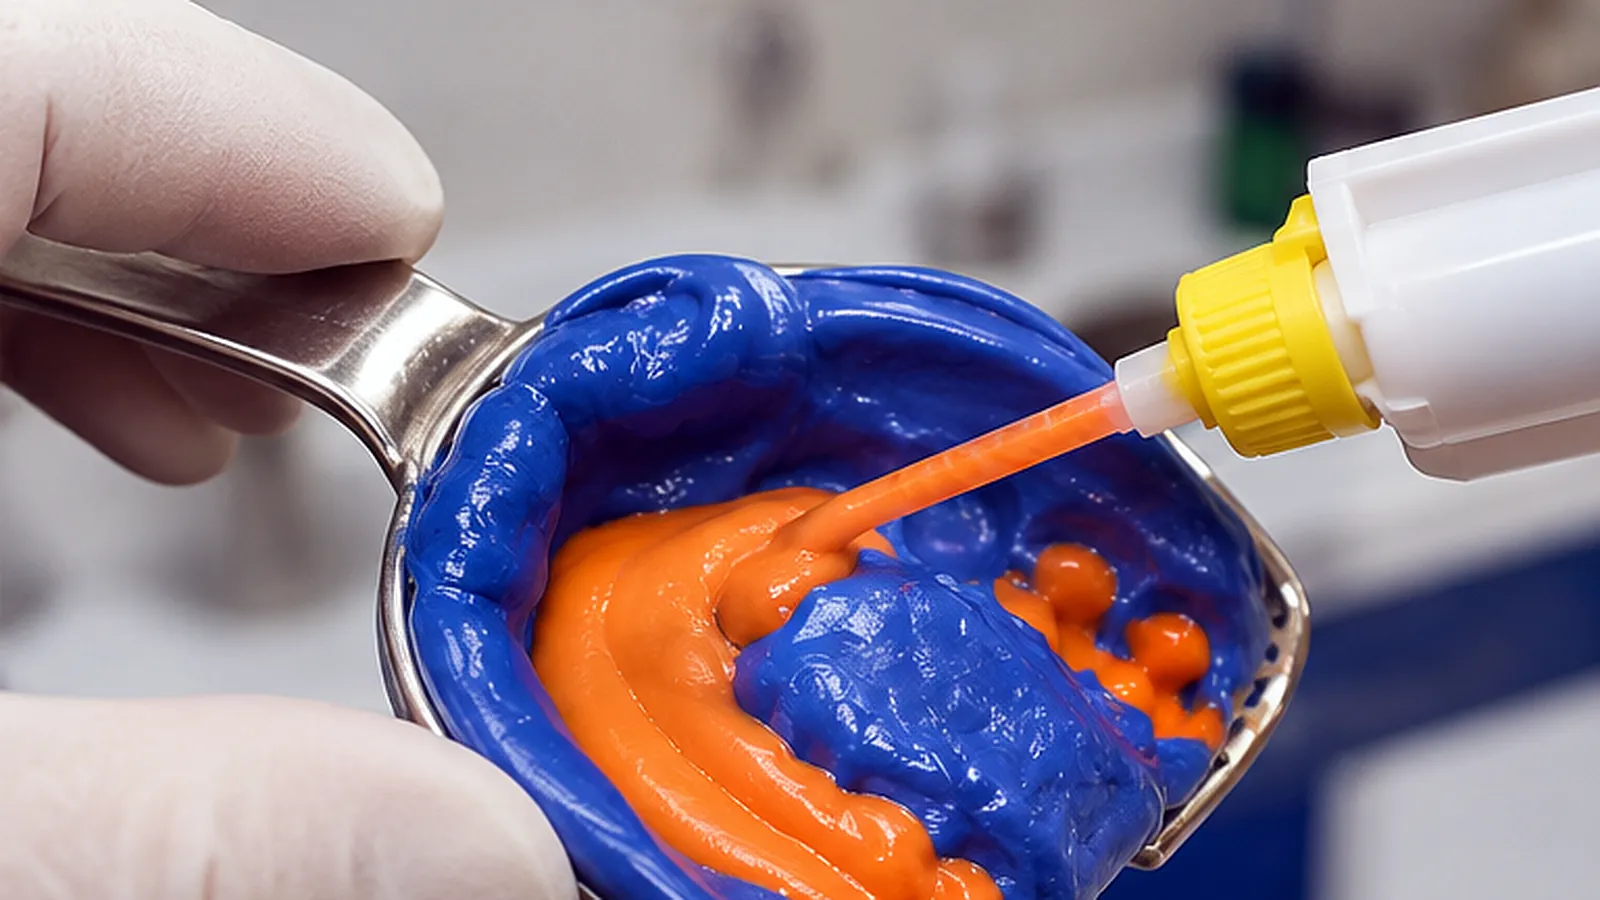
Lorsqu’un moule en silicone de duplication dentaire présente régulièrement un manque près de la même dent, dans le même sillon ou autour de la même contre-dépouille, nous examinons d’abord comment le silicone atteint cette zone et comment l’air s’en échappe.
La répétition du défaut est l’indice déterminant. Des bulles réparties au hasard et une cavité réapparaissant sur un détail précis appellent des investigations différentes.
Nous abordons d’abord la reproduction des détails comme un problème de remplissage et d’évacuation de l’air : le silicone doit atteindre la surface alors que l’air déplacé dispose encore d’une voie de sortie. Une bonne fluidité est utile, mais ne garantit pas le remplissage de tous les creux.

Pourquoi une bonne fluidité ne garantit pas un enregistrement complet des détails
Un silicone peut s’écouler facilement dans le moufle tout en laissant une petite zone du maître-modèle sans enregistrement. Le remplissage global et la reproduction locale des détails répondent à des conditions différentes.
Prenons un creux que le silicone peut aborder de deux côtés. Les deux fronts de progression peuvent contourner ce détail et se rejoindre à son ouverture avant que l’air intérieur ne se soit échappé. Le moufle continue de se remplir : la coulée semble réussie, mais de l’air occupe encore une partie du creux.
Après durcissement, cet endroit peut apparaître comme une cavité lisse sur la face du silicone en contact avec le modèle.
C’est la distinction que nous jugeons la plus utile pour diagnostiquer les bulles dans le silicone de duplication dentaire:
Il ne suffit pas de savoir si le silicone peut pénétrer dans un détail : il faut aussi déterminer s’il ferme la voie d’évacuation de l’air avant de remplir ce détail.
Un matériau moins visqueux peut aider pour certaines géométries. Il ne corrige pas nécessairement une séquence de remplissage défavorable. De même, éliminer l’air du silicone mélangé n’empêche pas de nouvelles poches d’air de se former contre le maître-modèle pendant la coulée.
Ce qu’un défaut récurrent peut révéler
Un manque au même endroit sur plusieurs moules réalisés séparément justifie d’examiner d’abord les facteurs locaux : géométrie, sens de coulée, traitement de surface et contraintes au démoulage.
L’emplacement seul ne permet toutefois pas d’établir la cause.
Avant de modifier la technique de coulée, examinez le silicone touché et comparez-le à la surface correspondante du maître-modèle.
| Observation | Notre interprétation | Point suivant à vérifier |
|---|---|---|
| Cavité lisse et arrondie entourée d’un silicone entièrement durci | Aspect compatible avec une poche d’air à l’interface | Sens de remplissage et voie d’évacuation de l’air du creux |
| Zone collante ou présentant des traînées | Un problème de polymérisation ou de compatibilité de surface reste possible | Préparation de surface et homogénéité du mélange |
| Bord irrégulier ou section fine manquante | Un dommage lors de la séparation reste possible | Contre-dépouilles, temps avant démoulage et sens de retrait |
| Le défaut apparaît uniquement sur la réplique, tandis que le silicone est intact | Le problème peut survenir lors de la coulée | Remplissage et mouillage par le plâtre ou le revêtement |
Ces observations sont des indices diagnostiques, pas des tests définitifs.
Nous distinguons aussi le moule négatif de la réplique positive. Une cavité dans le silicone peut créer une surépaisseur si le matériau de coulée la remplit. Un creux dans la réplique ne prouve donc pas, à lui seul, la présence d’une bulle dans le moule en silicone.
Suivre la séquence de remplissage autour du détail défectueux
Pour un manque local récurrent, le premier ajustement que nous proposons concerne le trajet de remplissage.
Avant le mélange suivant, identifiez trois éléments : le premier point de contact entre le silicone et le maître-modèle, son approche du détail défectueux et la voie d’évacuation possible de l’air déplacé.
Le niveau final du liquide renseigne peu sur cette séquence. Un détail peut être immergé alors que sa poche d’air a déjà été enfermée.
Point de coulée
Verser depuis plusieurs points peut créer des fronts de progression qui convergent autour d’un creux. Une coulée maîtrisée depuis un seul point adapté peut rendre le remplissage plus prévisible, sous réserve de respecter les instructions du produit et du moufle.
L’objectif est de laisser le matériau progresser autour du maître-modèle sans entourer prématurément la zone problématique.
Nous ne prescrivons pas le même point de coulée pour chaque modèle. Il doit être choisi en fonction du détail qui présente le défaut.
Orientation du modèle
L’orientation peut déterminer si un creux reste ouvert à l’évacuation de l’air pendant la montée du silicone.
Lorsque la conception du moufle le permet, une légère modification de l’orientation peut offrir une comparaison utile. Le maître-modèle doit rester bien fixé et la disposition doit préserver une épaisseur de moule suffisante, un bon soutien et un axe de démoulage praticable.
Une orientation qui améliore le remplissage mais fragilise le moule ne constitue pas une solution complète.
Interruptions pendant le remplissage
Préparez le moufle, le maître-modèle et la quantité de matériau nécessaire avant le mélange. Les pauses ajoutent une variable au diagnostic, notamment si le matériau atteint le détail difficile vers la fin de son temps de travail.
Nous cherchons à obtenir une séquence de remplissage reproductible, plutôt qu’une simple accélération de la coulée.
Pourquoi prolonger le dégazage peut ne pas résoudre ce défaut
L’air incorporé au mélange et l’air piégé contre le maître-modèle interviennent à des étapes différentes.
Lorsqu’il est autorisé, le traitement sous vide peut éliminer l’air déjà présent dans le mélange. Il ne peut pas créer une voie de sortie pour une poche d’air formée ensuite par la manière dont le silicone entoure un creux.
Cette distinction est essentielle lorsqu’un laboratoire répond à chaque manque récurrent en prolongeant le dégazage. Ce temps de traitement supplémentaire peut réduire le temps disponible pour la coulée sans modifier la géométrie locale du remplissage.
Nous privilégions le contrôle du mélange et les méthodes autorisées d’élimination de l’air lorsque les manques sont répartis dans tout le matériau. Pour un moule entièrement durci présentant toujours un défaut sur le même détail, nous privilégions une étude maîtrisée du trajet de remplissage de ce détail.
Les deux mécanismes peuvent coexister ; les conditions de mélange doivent donc rester identiques pendant la comparaison.

Vérifier la cause en ne modifiant qu’une variable
Notre première comparaison reste volontairement ciblée : réaliser des moules comparables en ne changeant que le point de coulée.
Maintenez aussi constants que possible la formulation du silicone, le rapport des composants, la quantité préparée, le mélange, la préparation du maître-modèle, la température et les conditions de démoulage. Notez le début du mélange et la fin de la coulée.
Photographiez le même détail après chaque démoulage, avant de couler la réplique.
Le résultat doit orienter l’étape suivante :
- Le défaut disparaît ou se déplace : cela étaye l’hypothèse d’une contribution du trajet de remplissage au problème. Répétez la disposition améliorée avant de l’adopter.
- Le défaut reste inchangé : réexaminez l’état de surface local et la géométrie ; le premier ajustement n’a pas apporté de solution établie.
- La surface est collante ou déchirée : examinez la polymérisation ou les dommages à la séparation avant d’attribuer le défaut à de l’air piégé.
Cette comparaison ne prouve pas, à elle seule, le mécanisme en cause. Son intérêt est de produire des indices interprétables sans modifier plusieurs conditions à la fois.
Nous évitons de changer de silicone, d’appliquer un nouveau traitement de surface et de modifier la coulée lors du même essai. Une amélioration renseignerait alors peu sur le changement réellement déterminant.
Intégrer le temps de travail au diagnostic
Un trajet de remplissage adapté nécessite toujours un temps de mise en œuvre suffisant.
Notre silicone de duplication dentaire présente un temps de travail total publié de 5–6 minutes à 23°C et un temps de prise de 15–20 minutes à 23°C. Les formulations personnalisées doivent être mises en œuvre selon les instructions fournies.
En cas de défaut récurrent sur un détail, notez le moment où le silicone atteint la zone difficile, et pas seulement le début de la coulée. Cela aide à déterminer si ce détail est systématiquement rempli vers la fin du temps de mise en œuvre disponible.
Ne modifiez pas le rapport des composants pour prolonger le temps de travail. Si le protocole établi ne peut pas être réalisé dans les conditions spécifiées, discutez avec nous d’une formulation et d’une procédure adaptées.
Les éléments nécessaires pour évaluer un manque récurrent
La demande technique la plus utile montre la relation entre le défaut et la disposition de coulée.
Envoyez-nous un gros plan de la surface en silicone concernée, du détail correspondant du maître-modèle et une vue d’ensemble montrant le moufle et le point de coulée. Ajoutez l’identification du lot, le matériau et les traitements du maître-modèle, la méthode de mélange, la température et les temps de mise en œuvre.
Vous pouvez également demander les instructions du produit concerné sur notre page de contact technique.
Notre principe est le suivant : un manque local récurrent doit être étudié à partir de son emplacement, de son état de surface et de la séquence de remplissage avant de modifier les spécifications du matériau. Cette démarche donne au laboratoire une base plus claire pour corriger le défaut et un processus reproductible lors du moule suivant.