
¿Por qué reaparecen burbujas en las mismas zonas de los moldes de silicona para duplicación dental?
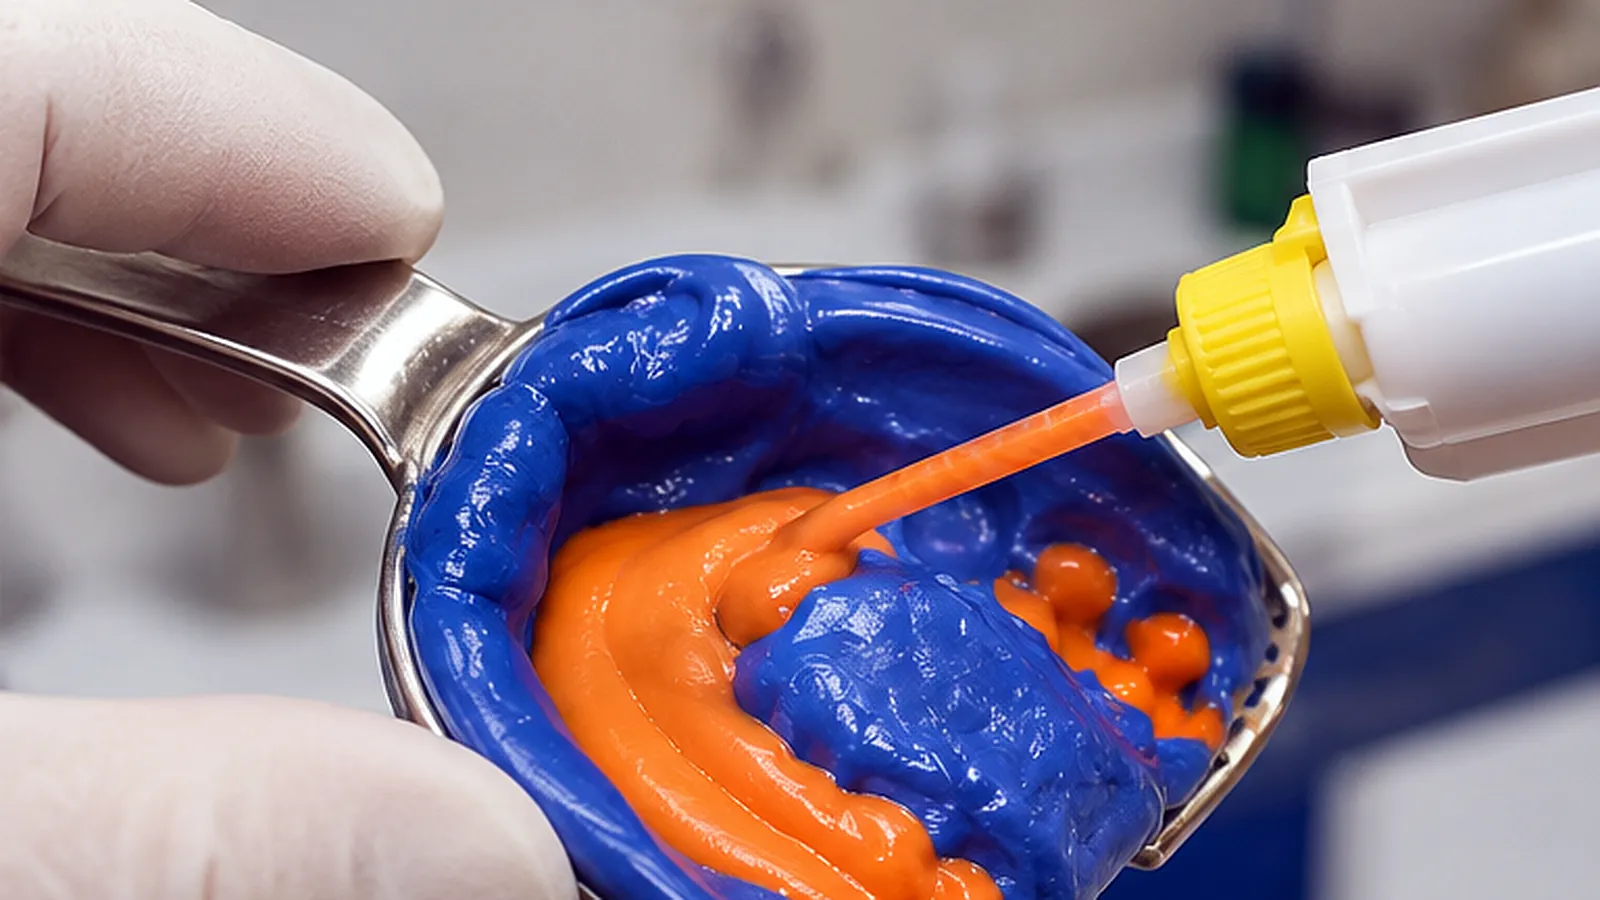
Cuando un molde de silicona de duplicación dental presenta repetidamente un vacío junto al mismo diente, dentro del mismo surco o alrededor de la misma retención, lo primero que examinamos es cómo llega la silicona a ese punto y cómo sale el aire.
La pista importante es la repetibilidad del defecto. Las burbujas distribuidas al azar y un vacío que reaparece en un detalle concreto requieren investigaciones distintas.
Nuestro punto de partida consiste en tratar la reproducción de detalles como un problema de llenado y evacuación del aire: la silicona debe llegar a la superficie mientras el aire desplazado conserva una vía de salida. Una buena fluidez ayuda, pero no garantiza el llenado de todas las concavidades.

Por qué una buena fluidez no garantiza la reproducción completa de los detalles
Una silicona puede fluir fácilmente dentro de la mufla y, aun así, dejar sin reproducir una pequeña zona del modelo maestro. El llenado global y la reproducción local de los detalles son situaciones diferentes.
Pensemos en una concavidad a la que la silicona puede llegar desde dos lados. Ambos frentes de avance pueden rodearla y encontrarse sobre su abertura antes de que salga el aire del interior. La mufla sigue llenándose, por lo que el vertido parece correcto, pero la concavidad permanece parcialmente ocupada por aire.
Una vez polimerizada la silicona, ese punto puede aparecer como una cavidad lisa en la superficie que estaba en contacto con el modelo.
Esta es la distinción que consideramos más útil al diagnosticar burbujas en la silicona de duplicación dental:
La cuestión no es solo si la silicona puede fluir hacia un detalle, sino si cierra la vía de salida del aire antes de llenarlo.
Pasar a un material de menor viscosidad puede ayudar con algunas geometrías. Sin embargo, no corrige necesariamente una secuencia de llenado desfavorable. Del mismo modo, eliminar el aire de la silicona mezclada no evita que queden nuevas bolsas de aire contra el modelo maestro durante el vertido.
Qué puede revelar un defecto repetido
Si un vacío aparece en la misma posición en moldes fabricados por separado, conviene investigar primero los factores locales: geometría, dirección del vertido, tratamiento superficial y tensiones durante la retirada.
Sin embargo, la ubicación por sí sola no permite determinar la causa.
Antes de modificar la técnica de vertido, examine la silicona afectada y compárela con la superficie correspondiente del modelo maestro.
| Observación | Nuestra interpretación | Qué comprobar a continuación |
|---|---|---|
| Cavidad lisa y redondeada rodeada de silicona completamente polimerizada | Compatible con una bolsa de aire en la interfaz | Dirección de llenado y vía de salida del aire de la concavidad |
| Zona pegajosa o que se embadurna | Sigue siendo posible un problema de polimerización o de compatibilidad superficial | Preparación superficial y homogeneidad de la mezcla |
| Borde irregular o ausencia de una sección fina | Sigue siendo posible un daño durante la separación | Retenciones, tiempo de desmoldeo y dirección de retirada |
| El defecto aparece solo en el duplicado, mientras que la silicona está intacta | El problema puede originarse durante el colado | Llenado y humectación con yeso o material de revestimiento |
Son indicios de diagnóstico, no pruebas concluyentes.
También distinguimos entre el molde negativo y el duplicado positivo. Una cavidad en la silicona puede generar un nódulo saliente si el material de colado la llena. Por tanto, una depresión en el duplicado no demuestra, por sí sola, la presencia de una burbuja en el molde de silicona.
Observe la secuencia de llenado alrededor del detalle defectuoso
Ante un vacío local recurrente, el primer ajuste que proponemos es el recorrido de llenado.
Antes de la siguiente mezcla, identifique tres aspectos: dónde contacta primero la silicona con el modelo maestro, cómo se aproxima al detalle defectuoso y por dónde podría escapar el aire desplazado.
El nivel final del líquido aporta poca información sobre esta secuencia. Un detalle puede quedar sumergido después de que su bolsa de aire ya haya quedado encerrada.
Punto de vertido
Verter desde varios puntos puede generar frentes que convergen alrededor de una concavidad. Un vertido controlado desde un único punto adecuado puede hacer más predecible la secuencia de llenado, siempre que sea compatible con las instrucciones del producto y de la mufla.
El objetivo es permitir que el material avance progresivamente alrededor del modelo maestro sin rodear prematuramente la zona problemática.
No recomendamos el mismo punto de vertido para todos los modelos. Debe elegirse en función del detalle que presenta el fallo.
Orientación del modelo
La orientación puede determinar si una concavidad conserva una vía de salida para el aire mientras sube la silicona.
Cuando el diseño de la mufla lo permita, un pequeño cambio de orientación puede ofrecer una comparación útil. El modelo maestro debe mantenerse bien fijado y la disposición debe conservar un espesor de molde adecuado, soporte y una vía de retirada practicable.
Una orientación que mejora el llenado, pero genera un molde frágil, no es una solución completa.
Interrupciones durante el llenado
Prepare la mufla, el modelo maestro y la cantidad necesaria de material antes de mezclar. Las pausas añaden otra variable a la investigación, especialmente si el material llega al detalle difícil al final de su tiempo de trabajo.
Buscamos una secuencia de llenado repetible, no simplemente un vertido más rápido.
Por qué un desgasificado más largo puede no resolver este defecto
El aire incorporado durante la mezcla y el aire atrapado contra el modelo maestro entran en el proceso en momentos distintos.
El tratamiento al vacío, cuando está autorizado, puede eliminar el aire ya presente en la mezcla. No puede crear una vía de salida para una bolsa de aire que se forme después por la manera en que la silicona rodea una concavidad.
Esta distinción es importante cuando un laboratorio responde a cada vacío recurrente alargando el desgasificado. Ese tiempo adicional de procesado puede reducir el tiempo disponible para el vertido, mientras que la geometría local de llenado sigue siendo la misma.
Daríamos prioridad a la mezcla y a la eliminación de aire autorizada cuando los vacíos estén extendidos por todo el material. En un molde completamente polimerizado con un único detalle afectado de forma constante, priorizaríamos una investigación controlada del recorrido de llenado de ese detalle.
Ambos mecanismos pueden coexistir, por lo que la comparación debe mantener constantes las condiciones de mezcla.

Compruebe la causa cambiando una sola variable
Nuestra primera comparación preferida es deliberadamente específica: fabricar moldes comparables en los demás aspectos y cambiar únicamente el punto de vertido.
Mantenga tan constantes como sea posible la formulación de silicona, la proporción de componentes, el tamaño de la mezcla, el procedimiento de mezcla, la preparación del modelo maestro, la temperatura y las condiciones de desmoldeo. Registre cuándo empieza la mezcla y cuándo termina el vertido.
Fotografíe el mismo detalle tras retirar cada molde, antes de verter el material del duplicado.
El resultado debe orientar el siguiente paso:
- El defecto desaparece o cambia de lugar: esto respalda la posibilidad de que el recorrido de llenado contribuya al problema. Repita la disposición mejorada antes de adoptarla.
- El defecto permanece sin cambios: revise el estado local de la superficie y la geometría; el primer ajuste no ha establecido una solución.
- La superficie está pegajosa o desgarrada: investigue la polimerización o los daños de separación antes de interpretar el resultado como aire atrapado.
Esta comparación no demuestra por sí sola el mecanismo. Su valor consiste en aportar pruebas interpretables sin modificar varias condiciones a la vez.
Evitaríamos cambiar de silicona, aplicar un tratamiento superficial nuevo y ajustar el vertido en el mismo ensayo. En ese caso, una mejora aportaría poca información sobre cuál de los cambios ha sido decisivo.
Incluya el tiempo de trabajo en la investigación
Un recorrido de llenado adecuado sigue necesitando suficiente tiempo de procesado.
Nuestra silicona de duplicación dental tiene un tiempo total de trabajo publicado de 5–6 minutos a 23°C, con un tiempo de fraguado de 15–20 minutos a 23°C. Las formulaciones personalizadas deben procesarse según las instrucciones suministradas con ellas.
Ante un defecto recurrente de detalle, registre cuándo llega la silicona a la zona difícil, no solo cuándo empieza el vertido. Esto ayuda a determinar si ese detalle se llena sistemáticamente cerca del final del tiempo de procesado disponible.
No modifique la proporción de componentes para ganar tiempo de trabajo. Si el procedimiento establecido no puede completarse en las condiciones especificadas, consulte con nosotros una formulación y un procedimiento adecuados.
Qué necesitamos para evaluar un vacío recurrente
La consulta técnica más útil muestra la relación entre el defecto y la disposición de vertido.
Envíenos un primer plano de la superficie de silicona afectada, del detalle correspondiente del modelo maestro y una fotografía general que muestre la mufla y el punto de vertido. Incluya la identificación del lote, el material y los tratamientos del modelo maestro, el método de mezcla, la temperatura y los tiempos de procesado.
A través de nuestra página de contacto técnico, también puede solicitar las instrucciones del producto correspondientes.
Nuestro criterio principal es que un vacío local recurrente debe investigarse a partir de su ubicación, el estado de la superficie y la secuencia de llenado antes de cambiar la especificación del material. Este enfoque ofrece al laboratorio una base más clara para corregir el problema y un proceso que puede repetir en el siguiente molde.