
¿Qué causa las vetas sin mezclar o las zonas blandas en los cartuchos VPS de automezcla de 50 ml?
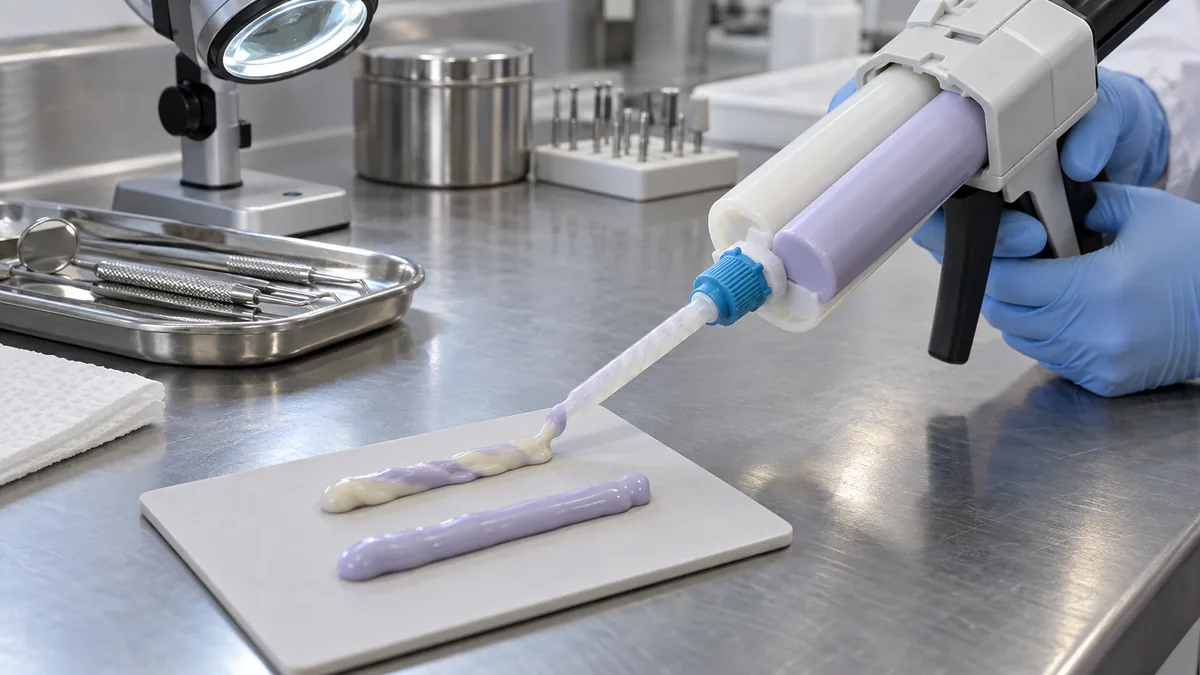
Las vetas sin mezclar y las zonas blandas en un cartucho VPS de automezcla de 50 ml suelen indicar un problema en el recorrido de dispensación, y no simplemente un fallo del propio material VPS. Al investigar este tipo de defecto, distinguimos cuatro aspectos: el asiento del cartucho, el flujo en la punta mezcladora, el suministro de los componentes A/B y la polimerización tras la extrusión.
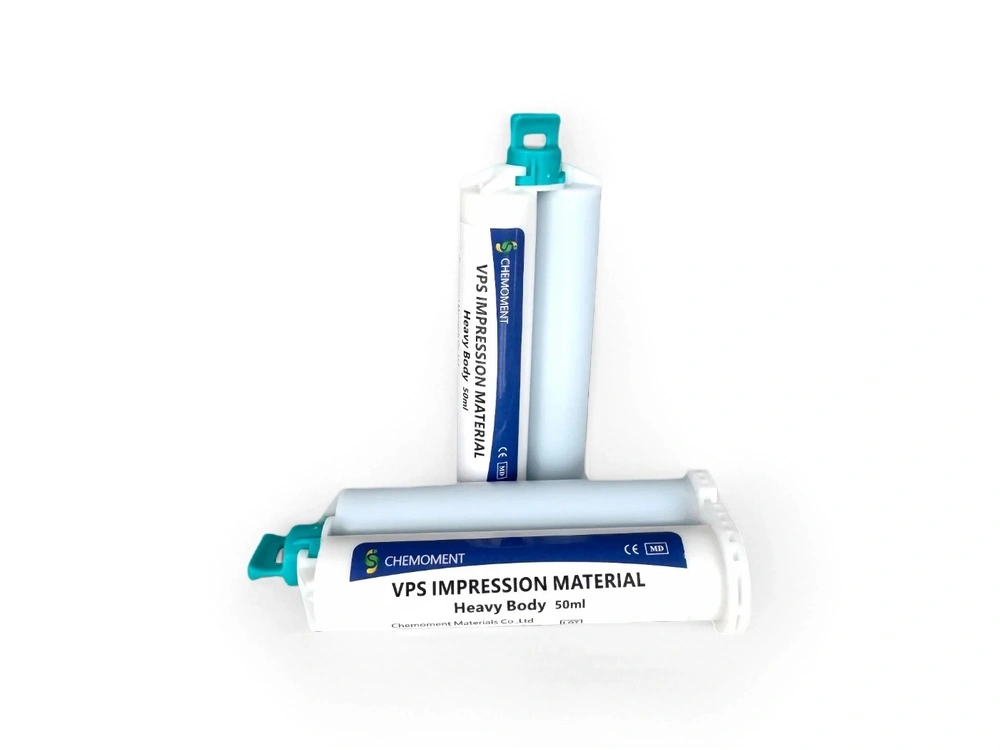
Chemoment suministra VPS de baja viscosidad (Light Body), viscosidad media (Medium Body) y alta viscosidad (Heavy Body) en cartuchos de 50 ml + 50 ml con puntas mezcladoras. Estos materiales tienen distintas viscosidades y durezas, pero el diagnóstico sigue principios similares. Primero comprobamos si ambos componentes avanzan de forma uniforme, si el material sale con un color homogéneo y si el VPS extruido alcanza la dureza esperada tras polimerizar.
Una veta corta al inicio de la extrusión puede tener una causa distinta de una línea blanda que recorre toda la impresión. La ubicación y la forma del defecto son importantes.
Aspecto habitual del VPS sin mezclar
| Defecto observado | Qué puede indicar |
|---|---|
| Vetas de distinto color al iniciar la dispensación | Los dos componentes no han llegado de forma uniforme a la sección de mezcla |
| Una línea blanda que recorre el material polimerizado | Mezcla incompleta o suministro inestable de los componentes A/B |
| Una zona blanda aislada | Interrupción local del flujo, material sin mezclar atrapado o un problema en un canal del cartucho |
| Todo el cordón permanece blando | Almacenamiento inadecuado, material caducado, fallo importante de mezcla o inhibición de la polimerización |
| Cuesta más extruir el material durante el uso | Material parcialmente polimerizado en la punta, obstrucción de la salida o movimiento desigual de los émbolos |
No evaluamos el cartucho únicamente por los primeros milímetros de material. También inspeccionamos el material tras su polimerización y comparamos la dureza en distintas zonas del mismo cordón.
1. El cartucho no está asentado de manera uniforme en la pistola dispensadora
Un cartucho de automezcla de 50 ml contiene dos componentes que deben avanzar al mismo tiempo. Si no está bien asentado, un émbolo puede moverse antes que el otro. En ese caso, el material puede entrar en la punta mezcladora con una proporción incorrecta.
Este problema puede provocar:
- Variaciones visibles de color;
- Una sección blanda dentro de un cordón que, por lo demás, ha polimerizado;
- Presión de extrusión irregular;
- Salida de material por un solo lado del cartucho;
- Un cambio apreciable en el cordón después de accionar la pistola dispensadora.
Al comprobar un cartucho, primero confirmamos que ambos émbolos estén alineados con el mecanismo de la pistola dispensadora. El cartucho no debe moverse dentro de la pistola y los dos componentes deben avanzar suavemente al aplicar presión.
Si el cartucho está inclinado o uno de los lados no está completamente encajado, cambiar solo la punta mezcladora puede no resolver el problema. Es necesario corregir la proporción A/B en la fase de dispensación.
2. La punta mezcladora no está correctamente instalada
La punta mezcladora es la sección en la que se combinan los dos componentes del VPS antes de aplicarlos. Si no está bien fijada, los componentes pueden entrar de forma desigual en el recorrido de mezcla o escapar por la conexión.
Comprobamos los siguientes puntos:
- Si la punta está completamente bloqueada en el cartucho;
- Si hay material polimerizado que obstruye la salida;
- Si la punta ha sufrido daños durante la instalación;
- Si el material está sometido a una resistencia excesiva al pasar;
- Si el interior de una punta utilizada previamente contiene material parcialmente polimerizado.
Una punta parcialmente obstruida puede generar una diferencia de presión desigual entre los dos componentes. Uno puede seguir avanzando mientras el otro queda restringido. El material resultante puede parecer bien mezclado al principio, pero presentar después vetas blandas o diferencias de dureza tras polimerizar.
Por este motivo, recomendamos comprobar el material que sale de la punta, en lugar de evaluar el cartucho únicamente por la presión que se percibe en la pistola dispensadora.
3. No se ha purgado el material inicial
Al colocar una punta nueva, el material situado al principio del recorrido de mezcla puede no ser todavía completamente homogéneo. Si se utiliza directamente para tomar una impresión, pueden incorporarse vetas sin mezclar a la capa fluida o al material de cubeta.
Antes del uso clínico, recomendamos purgar una pequeña cantidad de material hasta obtener una extrusión de color y textura uniformes. No debe utilizarse el material inicial para registrar un margen crítico.
Esta comprobación es especialmente importante con el VPS de baja viscosidad (Light Body), porque se aplica en capas finas alrededor de los márgenes preparados. Una pequeña cantidad de material mal mezclado puede generar una línea blanda justo donde el laboratorio necesita un registro continuo de los detalles.
El mismo principio se aplica al VPS de viscosidad media (Medium Body) y de alta viscosidad (Heavy Body). Su mayor consistencia puede hacer que una mezcla parcial pase más desapercibida durante la dispensación, pero el defecto puede hacerse visible tras la polimerización o el recorte.
4. Las distintas viscosidades del VPS generan diferente resistencia a la extrusión
La gama de automezcla de 50 ml de Chemoment incluye VPS de baja viscosidad (Light Body), viscosidad media (Medium Body) y alta viscosidad (Heavy Body). No se espera que estos productos ofrezcan la misma sensación durante la extrusión, ya que están diseñados para funciones clínicas distintas.
| Producto | Función técnica | Dureza publicada | Datos de fraguado de referencia a 23°C |
|---|---|---|---|
| VPS de baja viscosidad (Light Body) | Material fluido para reproducir detalles finos en márgenes y zonas gingivales | Shore A 50±2 | 1:30 de tiempo de trabajo; 3:30 de permanencia en boca; 5:00 de tiempo de fraguado |
| VPS de viscosidad media (Medium Body) | Equilibrio entre fluidez y soporte para procedimientos generales de toma de impresiones | Shore A 55±2 | 1:30 de tiempo de trabajo; 3:30 de permanencia en boca; 5:00 de tiempo de fraguado |
| VPS de alta viscosidad (Heavy Body) | Material para cubeta de mayor consistencia y soporte estructural | Shore A 60±2 | 1:30 de tiempo de trabajo; 3:30 de permanencia en boca; 5:00 de tiempo de fraguado |
Si la pistola dispensadora es adecuada para una viscosidad, pero genera una resistencia excesiva con otra, es posible que el cartucho no dispense correctamente aunque el propio material cumpla las especificaciones.
Por ello, evaluamos el cartucho, la pistola dispensadora y el material como un sistema. Antes de pasar de Light Body a Heavy Body, debe comprobarse que la fuerza de dispensación y la resistencia de la punta mezcladora sigan siendo adecuadas.
5. La dispensación intermitente puede alterar el frente de mezcla
Accionar y soltar repetidamente la pistola dispensadora puede generar un frente de extrusión irregular. El material puede detenerse dentro de la punta mientras persiste una presión desigual entre los dos componentes.
Esto no significa que cada interrupción vaya a generar un defecto. El riesgo aumenta cuando la punta ya ofrece una resistencia elevada o cuando el material ha empezado a polimerizar cerca de la salida.
Durante una prueba de diagnóstico, preferimos una extrusión continua y controlada. Si se aplica el material en varias etapas, debe comprobarse la uniformidad del color en cada reinicio antes de colocarlo en una zona crítica.
6. La temperatura de almacenamiento puede modificar el comportamiento del cartucho
Los componentes del VPS son sensibles a la temperatura de almacenamiento y de trabajo. La exposición a temperaturas inadecuadas puede modificar la viscosidad, la resistencia a la extrusión o el comportamiento de polimerización del material.
Cuando un cliente comunica que solo un envío o un lote produce zonas blandas, comparamos:
- Temperatura de almacenamiento antes del uso;
- Tiempo de transporte y almacenamiento en almacén;
- Si el cartucho estuvo expuesto a calor directo;
- Si el material se utilizó inmediatamente después de un cambio importante de temperatura;
- Si el mismo problema se presenta con otro cartucho del mismo lote.
El cartucho debe evaluarse después de alcanzar la temperatura de trabajo prevista. Ensayar un cartucho frío o sobrecalentado y compararlo con uno acondicionado normalmente puede llevar a conclusiones erróneas.
7. Una zona blanda no siempre es una zona sin mezclar
La falta de dureza también puede deberse a inhibición de la polimerización, contaminación o fraguado incompleto. La ubicación de la zona blanda nos ayuda a distinguir estas causas.
| Distribución de las zonas blandas | Nuestra primera interpretación técnica | Siguiente comprobación |
|---|---|---|
| Una línea estrecha de distinto color | Mezcla incompleta de A/B | Asiento del cartucho y punta mezcladora |
| Una zona blanda cerca de la superficie | Contaminación o interferencia local con la polimerización | Superficie de contacto y entorno de manipulación |
| Todo el cordón permanece blando | Problema importante de proporción, almacenamiento o polimerización | Lote, historial de almacenamiento y sistema completo de dispensación |
| Solo la primera extrusión está blanda | Material sin purgar en la entrada de la punta | Punta nueva y purga uniforme |
Por este motivo, no aceptamos una comprobación visual del color como único ensayo de liberación. También debe dejarse polimerizar el material y comprobar después su dureza y uniformidad a lo largo del cordón.
Nuestra comprobación del cartucho antes del uso clínico
Al evaluar un cartucho VPS de automezcla de 50 ml, seguimos esta secuencia básica:
- Comprobar la etiqueta del cartucho, el historial de almacenamiento y la información de caducidad;
- Asentar ambos lados del cartucho de forma uniforme en la pistola dispensadora;
- Colocar una punta mezcladora limpia y confirmar que esté completamente bloqueada;
- Extruir una pequeña cantidad hasta obtener un color y una textura uniformes;
- Continuar la dispensación sin interrupciones excesivas;
- Dejar que un cordón de prueba polimerice en las condiciones de trabajo previstas;
- Comprobar si el cordón polimerizado presenta líneas blandas, diferencias de dureza o polimerización incompleta.
Si el mismo defecto aparece con varias puntas nuevas en el mismo cartucho, inspeccionamos el cartucho y el sistema de dispensación con mayor detalle. Si el problema se limita a un cartucho mientras los demás funcionan normalmente, puede ser necesario investigar ese cartucho.
¿Cuándo debe rechazarse un cartucho?
Recomendamos dejar de utilizarlo y registrar la información del lote cuando, tras instalar una punta nueva y cargar correctamente el cartucho, persista alguna de las siguientes condiciones:
- Los dos componentes siguen saliendo con vetas de color visibles;
- Un lado del cartucho avanza más lentamente que el otro;
- El material permanece blando más allá del tiempo de fraguado indicado;
- Distintas secciones del mismo cordón presentan durezas claramente diferentes;
- El defecto aparece de forma repetida en impresiones independientes;
- La punta mezcladora se obstruye repetidamente antes del uso normal.
Una sola impresión defectuosa no basta para identificar el origen. Deben comprobarse el cartucho, la pistola dispensadora, la punta, la temperatura y el método de manipulación en condiciones controladas.
Cómo nuestro sistema de cartuchos VPS favorece una dispensación uniforme
Nuestros productos VPS de baja viscosidad (Light Body), viscosidad media (Medium Body) y alta viscosidad (Heavy Body) se suministran en cartuchos de automezcla de 50 ml + 50 ml con puntas mezcladoras. Este formato está diseñado para reducir los errores de dosificación manual y proporcionar un suministro uniforme durante el uso en clínica.
El formato de cartucho no elimina la necesidad de cargarlo correctamente, purgarlo y sustituir la punta. Ofrece un punto de partida controlado, pero el resultado final sigue dependiendo de todo el proceso de dispensación.
En el VPS de baja viscosidad (Light Body), la extrusión uniforme es especialmente importante porque el material se aplica en una capa fina alrededor de los márgenes preparados. En el VPS de alta viscosidad (Heavy Body), la dispensación estable es importante porque el material aporta soporte a la cubeta y volumen estructural. El VPS de viscosidad media (Medium Body) debe mantener un equilibrio entre fluidez y consistencia en los procedimientos generales de toma de impresiones.
Conclusión técnica
Las vetas sin mezclar o las zonas blandas en un cartucho VPS de automezcla de 50 ml suelen proceder de uno de estos cuatro factores: carga desigual del cartucho, flujo restringido en la punta mezcladora, purga incompleta o condiciones de polimerización inestables.
En Chemoment diagnosticamos el defecto a partir de su patrón. Una veta de color sugiere una mezcla incompleta. Una línea blanda apunta a una proporción de suministro A/B inestable. Una zona superficial blanda puede indicar contaminación o interferencias con la polimerización. Un cordón completamente blando requiere una revisión más amplia del almacenamiento, el estado del cartucho y el equipo de dispensación.
El orden correcto de diagnóstico es sencillo: comprobar el cartucho, comprobar la punta mezcladora, purgar hasta que el material sea uniforme, ensayar el cordón polimerizado y comparar después el resultado con otro cartucho del mismo lote.
Preguntas frecuentes
¿Por qué el material que sale primero de un cartucho de automezcla tiene un aspecto diferente?
El material inicial puede no ser todavía completamente homogéneo dentro del recorrido de mezcla. Purgue una pequeña cantidad hasta que el color y la textura sean uniformes antes de utilizarlo en una zona crítica de la impresión.
¿Puede una punta mezcladora obstruida generar zonas blandas?
Sí. Una punta parcialmente obstruida puede generar una resistencia desigual y alterar la proporción de suministro entre los dos componentes del VPS.
¿Por qué cuesta cada vez más extruir el material del mismo cartucho durante el uso?
La salida puede estar restringiéndose por material parcialmente polimerizado o el cartucho puede no avanzar de manera uniforme dentro de la pistola dispensadora.
¿Cómo distinguimos un problema del cartucho de un problema de la pistola dispensadora?
Pruebe un cartucho nuevo con una punta mezcladora nueva en la misma pistola dispensadora. Si el defecto acompaña al cartucho, es necesario inspeccionarlo. Si varios cartuchos presentan el mismo defecto, compruebe la pistola dispensadora y el método de uso.
¿Requiere el VPS de alta viscosidad (Heavy Body) un diagnóstico distinto?
Las comprobaciones básicas son las mismas, pero Heavy Body genera mayor resistencia a la extrusión que Light Body. La pistola dispensadora y la punta mezcladora deben permitir dispensar uniformemente el material de mayor viscosidad.