
Por qué la silicona de adición no se endurece en los modelos de resina impresos en 3D
Respuesta rápida: La silicona de curado por adición puede permanecer pegajosa o no curarse cuando un modelo de resina impreso en 3D contiene sustancias que interfieren con el catalizador de platino. El problema puede aparecer únicamente en los puntos en los que la silicona entra en contacto con la pieza impresa, mientras que el resto de la mezcla se cura con normalidad. Por lo tanto, se trata de un problema de compatibilidad de materiales y de estado de la superficie, y no necesariamente de un lote de silicona defectuoso.
No todas las resinas fotopoliméricas impiden el curado, y no todas las siliconas de adición se comportan de la misma manera. Prueba conjuntamente la resina concreta, el proceso de limpieza, el programa de poscurado, el método de barrera y la silicona. No apruebes un nuevo flujo de trabajo basándote únicamente en una afirmación genérica del tipo “compatible con la silicona”.
Cómo se manifiesta la inhibición de la curación
El indicio diagnóstico más útil es el lugar donde se produce la avería. Anota si la silicona:
- adhesivo únicamente en la superficie que entra en contacto con el modelo impreso;
- curado por fuera, pero blando o untable en una fina capa de contacto;
- suave en todo el lote;
- que se produzca un fallo en la transición de la boquilla de mezcla, a lo largo de la salida del cartucho o únicamente en una zona del molde;
- perder detalle en la superficie, separarse del modelo o dejar residuos en la pieza impresa.
Un problema que se limita a la superficie apunta a una interacción con el sustrato. Un lote que se mantiene uniformemente blando apunta, en primer lugar, a la proporción de mezcla, la dosificación, la temperatura, el plazo de conservación o la distribución del catalizador.
¿Por qué una resina impresa puede interferir en el curado por adición?
Los materiales VPS/PVS de curado por adición utilizan una reacción catalizada por platino. Los catalizadores de platino son sensibles a determinados contaminantes químicos que pueden ralentizar o detener la reacción. Dependiendo de la resina y del método de preparación, entre los posibles factores que pueden influir se incluyen:
- resina residual sin curar, monómeros o componentes reactivos en la superficie impresa;
- inhibidores o aditivos que migran desde el fotopolímero;
- azufre, aminas, estaño, fósforo u otros compuestos que inhiben la acción de los catalizadores;
- agentes desmoldeantes, disolventes de limpieza, residuos de adhesivo o aire comprimido contaminado;
- guantes de látex que contengan azufre u otros equipos de manipulación contaminados;
- un recubrimiento de barrera que, en sí mismo, es incompatible con la silicona de adición.
Se trata de posibles mecanismos, no de una afirmación universal aplicable a todas las resinas de impresión 3D. El riesgo exacto depende de la composición química de la resina y del grado de limpieza y poscurado del modelo.
En primer lugar, descarta cualquier problema en el sistema de silicona
Antes de cambiar el proceso de impresión, comprueba que el sistema de silicona se haya utilizado correctamente. Compruebe la identificación del producto, el número de lote, la fecha de caducidad, la temperatura de almacenamiento y que la proporción A:B sea la correcta. En el caso de los cartuchos, inspeccione el asentamiento del cartucho, la salida, el mezclador y el dispensador. En el caso de los productos mezclados a mano, compruebe el pesaje, el tiempo de mezcla, la limpieza de la espátula y la presencia de zonas sin mezclar en el recipiente.
A continuación, prepara una pequeña muestra de control que no entre en contacto con el modelo impreso. Una placa de cristal o una lámina de polietileno limpia constituyen una superficie de comparación útil. Si la muestra de control también permanece pegajosa, es posible que el sustrato no sea la causa principal.
| Observación | La siguiente comprobación más útil |
|---|---|
| Consistencia suave en todo el lote | Comprueba la relación de mezcla, el ajuste del cartucho, el mezclador, la fecha de caducidad, las condiciones de almacenamiento y la temperatura antes de culpar al modelo. |
| Se ha endurecido sobre el cristal, pero sigue pegajoso en la maqueta | Trate la superficie impresa o utilice un sistema de barrera validado; compruebe la compatibilidad de la resina. |
| Se produce un fallo tras utilizar una nueva resina o aplicar un nuevo proceso de limpieza | Compara el flujo de trabajo antiguo y el nuevo con el mismo lote de silicona. |
| El fallo se produce únicamente en torno a un elemento concreto | Comprueba si hay restos de agente desmoldeante, charcos de resina, material sin curar o si el lavado no se ha realizado correctamente en esa zona. |
| El fallo se produce tras un cambio de guantes o de equipamiento | Realizar pruebas para detectar azufre y otros contaminantes del catalizador, incluida la vía de suministro. |
Realiza una prueba sencilla de contacto con la superficie
Una prueba controlada es más informativa que llenar moldes una y otra vez. Limita las variables y anota el resultado.
- Utiliza una sola tanda de silicona para todas las piezas de ensayo.
- Prepara tres superficies: el modelo impreso en cuestión, una superficie de control limpia y el modelo impreso con el tratamiento de barrera propuesto.
- Aplica el mismo espesor de silicona, el mismo método de mezcla y la misma temperatura de curado en cada uno de ellos.
- Observa la formación de la primera capa, el curado completo y la adherencia final.
- Una vez transcurrido el tiempo de curado acordado, repite la inspección de la superficie y compara la reproducción de los detalles y los residuos.
- Repite el proceso con al menos tres lotes de producción del modelo impreso y de silicona antes de aprobar el flujo de trabajo.
No te fíes solo de las apariencias. Corta una muestra de prueba o examina una capa de contacto fina. Algunos sistemas con inhibidores forman una película, mientras que la superficie adyacente al modelo permanece sin curar.
Prepara el modelo impreso en 3D para la silicona que se va a utilizar
Sigue las instrucciones del fabricante de la resina en cuanto al lavado y el poscurado, en lugar de elaborar un programa general por tu cuenta. Los errores más habituales son la eliminación incompleta de la resina sin curar, la presencia de disolvente en el interior de cavidades finas, el sobrellenado de los baños de limpieza y un poscurado insuficiente.
Asegúrate de que el proceso sea reproducible:
- identificar la familia de resinas y el líquido de lavado recomendado;
- definir la duración del lavado, las condiciones del baño y el método de secado;
- utilizar la longitud de onda, la temperatura y la duración de poscurado validadas;
- inspeccionar los huecos más pequeños y los conductos de drenaje en busca de restos de resina o disolvente;
- manipula el modelo con guantes y herramientas limpios;
- guarda el modelo impreso de forma que se evite la transferencia de plastificantes, aceite o agentes desmoldeantes;
- Comprueba que cualquier imprimación o agente desmoldeante sea compatible con la silicona curada con platino.
No apliques polvos, productos derivados del petróleo ni agentes desmoldeantes desconocidos simplemente porque faciliten el desmoldeo. Los residuos pueden interferir en el curado, contaminar el modelo y reducir el nivel de detalle de la superficie. Si es necesario aplicar un recubrimiento de barrera, elige uno homologado para el sistema de resina y silicona y comprueba su efecto sobre la precisión dimensional y la reproducción de los detalles.
¿Modelo impreso o contaminación por silicona? Una prueba práctica de aislamiento
Coloca una lámina de plástico limpia entre el modelo impreso y la silicona. Si la silicona se endurece debajo de la lámina pero permanece blanda directamente sobre el modelo, es probable que se haya producido una contaminación o una interacción entre la resina y la superficie. Si permanece blanda debajo de la lámina, comprueba el sistema de mezcla y aplicación de la silicona.
Comprueba también si el problema se debe al molde o a la silicona:
- el mismo modelo con un lote nuevo de silicona;
- nuevo modelo del mismo lote de impresión;
- una resina diferente o un programa de poscurado distinto;
- la misma silicona sobre una superficie de control limpia de vidrio o polietileno.
Esta prueba ayuda a distinguir entre defectos del material y una incompatibilidad en el flujo de trabajo. Además, proporciona al proveedor pruebas suficientes para ofrecer un soporte técnico útil.
Cómo evitar la inhibición del curado en la producción
Una vez encontrada una combinación compatible, fije el proceso. Defina la resina autorizada, el líquido de limpieza, el protocolo de lavado, el método de secado, el programa de poscurado, el agente de barrera y el producto de silicona. Forme al personal para que sepa distinguir entre una capa de contacto blanda y un fallo de curado en todo el lote.
Si se produce algún cambio en la resina, la impresora, el líquido de limpieza, la unidad de poscurado o la silicona, vuelve a validar la combinación. Partir de la hipótesis de que “el material es el mismo, pero el proveedor es diferente” no es seguro, ya que la composición química y los residuos superficiales pueden variar.
Preguntas que se deben plantear a un proveedor de silicona o resina
Una solicitud de presupuesto y de resolución de problemas bien definida debe incluir:
- la marca y el modelo exactos de la resina, junto con las instrucciones de limpieza y poscurado;
- el producto de silicona, el número de lote y el sistema de mezcla o de cartuchos;
- una foto del fallo y su ubicación;
- si la silicona se endurece con normalidad sobre una superficie de control de vidrio o de polietileno;
- la edad del modelo y el tiempo transcurrido desde el poscurado;
- todos los agentes desmoldeantes, productos de limpieza, guantes y accesorios de dosificación utilizados;
- temperatura y humedad ambientales;
- el tiempo de retraso o de fallo observado;
- si el problema se produce en un lote de impresión, en un recipiente de resina o en todos los modelos;
- si también se ven afectados la precisión dimensional, el acabado superficial o los residuos.
Pregunta al proveedor si su material está destinado a siliconas de adición catalizadas con platino y si se ha validado el método de barrera propuesto. Un proveedor que comprenda todo el flujo de trabajo puede recomendar una prueba controlada en lugar de limitarse a sustituir la silicona.
Cuando la propia silicona puede ser la causa
La inhibición del curado no es la única causa de que un material resulte blando o pegajoso. Los siguientes defectos pueden dar lugar a un resultado similar:
- una proporción A:B incorrecta o una mezcla incompleta;
- el cartucho no está bien colocado o hay una obstrucción parcial del mezclador;
- punta de mezcla incorrecta o incompatible;
- material caducado o almacenamiento fuera del rango recomendado;
- baja temperatura ambiente;
- un lote afectado por contaminación antes de su distribución.
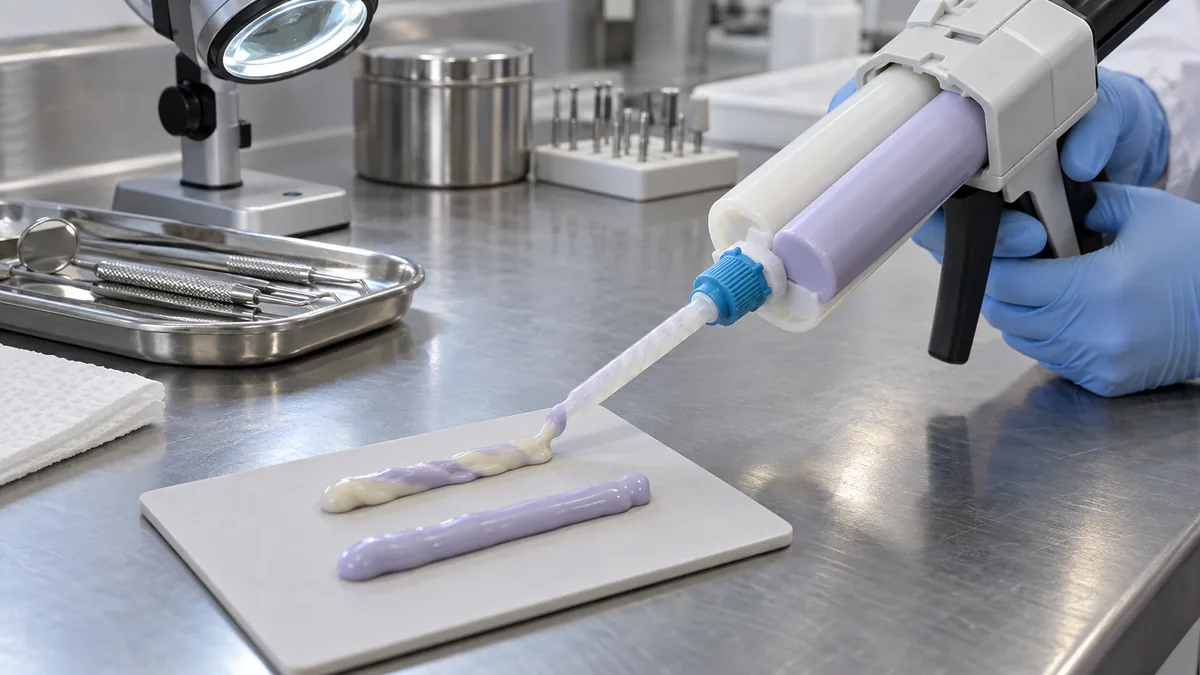
Revisa el proceso para Rayas sin mezclar y zonas blandas en los cartuchos de mezcla automática antes de dar por hecho que la culpa es de la resina del modelo.
Cómo elegir la silicona adecuada para la duplicación en el laboratorio dental
Para modelos, moldes de duplicación y otros trabajos de laboratorio dental, utiliza una silicona específica para ese fin. Revisar silicona para duplicados dentales destinada a modelos de laboratorio y silicona para laboratorios dentales. Si el proceso requiere un tiempo de trabajo o una dureza específicos, define primero las condiciones de ensayo y el rango de aceptación utilizando nuestro Lista de comprobación para el comprador sobre el tiempo de actividad y la resistencia de un VPS personalizado.
Al comparar la composición química de la silicona, revisa también la diferencia entre la silicona de adición y la de condensación. La sensibilidad al platino es un problema específico de los sistemas de adición.
Preguntas frecuentes
¿Todas las resinas para impresión 3D inhiben la silicona de adición?
No. Los resultados dependen de la formulación de la resina, la cantidad de material sin curar residual, el proceso de limpieza y poscurado, y el tipo específico de silicona. Es necesario probar la combinación exacta.
¿Puede un solo modelo defectuoso indicarnos que la resina es incompatible?
No. Comprueba si el fallo se debe al modelo, al lote de silicona o a un cambio en el proceso. Utiliza la misma silicona en una superficie de control limpia y prueba un segundo modelo del mismo lote de impresión y de uno anterior.
¿Un agente desmoldeante siempre resuelve el problema?
No. Una barrera adecuada puede resultar útil en algunos casos, pero un agente desmoldeante incompatible también puede interferir en el curado, dejar residuos o reducir el nivel de detalle. Comprueba el efecto tanto en el curado como en la precisión dimensional.
¿Por qué se endurece la parte superior de la silicona mientras que la superficie de contacto sigue estando pegajosa?
Una capa exterior curada con una capa de contacto sin curar sugiere que la superficie del modelo está afectada. Se debería investigar la presencia de resina residual, un contaminante químico o un recubrimiento de barrera incompatible.
¿Qué debe preguntar un comprador antes de aprobar un nuevo flujo de trabajo con resina y silicona?
Solicita el programa homologado de aplicación de la resina, limpieza y poscurado; el producto de silicona y su lote; un método de barrera definido, si fuera necesario; una prueba de control comparativa; y los criterios de aceptación por escrito relativos al curado, el acabado superficial, los residuos y la precisión dimensional.
En resumen: Considera la inhibición del curado como un problema de compatibilidad del sistema. Aísla la superficie de contacto, comprueba el proceso de dosificación de la silicona, estandariza la preparación de la resina y valida la combinación final en varios lotes de producción.