
Kurze Antwort: Additionsvernetztes Silikon kann klebrig bleiben oder nicht aushärten, wenn ein 3D-gedrucktes Harzmodell Substanzen enthält, die den Platin-Katalysator stören. Das Problem tritt möglicherweise nur dort auf, wo das Silikon das gedruckte Teil berührt, während der Rest der Mischung normal aushärtet. Es handelt sich daher um ein Problem der Materialverträglichkeit und der Oberflächenbeschaffenheit und nicht zwangsläufig um eine fehlerhafte Silikoncharge.
Nicht jedes Photopolymerharz verhindert die Aushärtung, und nicht jedes Additionssilikon verhält sich auf dieselbe Weise. Testen Sie das jeweilige Harz, das Reinigungsverfahren, den Nachhärtungsplan, die Barriere-Methode und das Silikon gemeinsam. Genehmigen Sie einen neuen Arbeitsablauf nicht allein aufgrund einer allgemeinen Aussage wie “mit Silikon kompatibel”.
Wie eine Hemmung der Heilung aussieht
Das aussagekräftigste Anzeichen für eine Fehlfunktion ist der Ort, an dem der Defekt auftritt. Notieren Sie, ob das Silikon:
- klebt nur an der Oberfläche, die das gedruckte Modell berührt;
- außen ausgehärtet, in einer dünnen Kontaktschicht jedoch weich oder streichfähig;
- gleichmäßig weich über die gesamte Charge hinweg;
- Fehlstellen am Übergang zur Mischdüse, entlang des Kartuschenauslasses oder nur in einem Bereich einer Form;
- Verlust von Oberflächendetails, Ablösen vom Modell oder Rückstände auf dem gedruckten Teil.
Ein Problem, das sich nur an der Oberfläche zeigt, deutet auf eine Wechselwirkung mit dem Substrat hin. Eine Charge, die durchgehend weich bleibt, lässt zunächst auf das Mischungsverhältnis, die Dosierung, die Temperatur, die Haltbarkeit oder die Katalysatorverteilung schließen.
Warum ein gedrucktes Harz die Additionshärtung beeinträchtigen kann
Additionsgehärtete VPS/PVS-Materialien nutzen eine platinkatalysierte Reaktion. Platin-Katalysatoren reagieren empfindlich auf bestimmte chemische Verunreinigungen, die die Reaktion verlangsamen oder zum Stillstand bringen können. Je nach Harz und Herstellungsverfahren können folgende Faktoren dazu beitragen:
- Reste von unausgehärtetem Harz, Monomeren oder reaktiven Komponenten auf der bedruckten Oberfläche;
- Inhibitoren oder Additive, die aus dem Photopolymer auswandern;
- Schwefel, Amin, Zinn, Phosphor oder andere katalysatorhemmende Verbindungen;
- Formtrennmittel, Reinigungslösungsmittel, Klebstoffrückstände oder verunreinigte Druckluft;
- schwefelhaltige Latexhandschuhe oder andere kontaminierte Arbeitsmittel;
- eine Barrierebeschichtung, die selbst mit Additionssilikon unverträglich ist.
Dies sind mögliche Mechanismen, keine allgemeingültige Aussage über jedes 3D-Druckharz. Das genaue Risiko hängt von der chemischen Zusammensetzung des Harzes sowie davon ab, wie gründlich das Modell gereinigt und nachgehärtet wurde.
Schließen Sie zunächst Probleme im Silikonsystem aus.
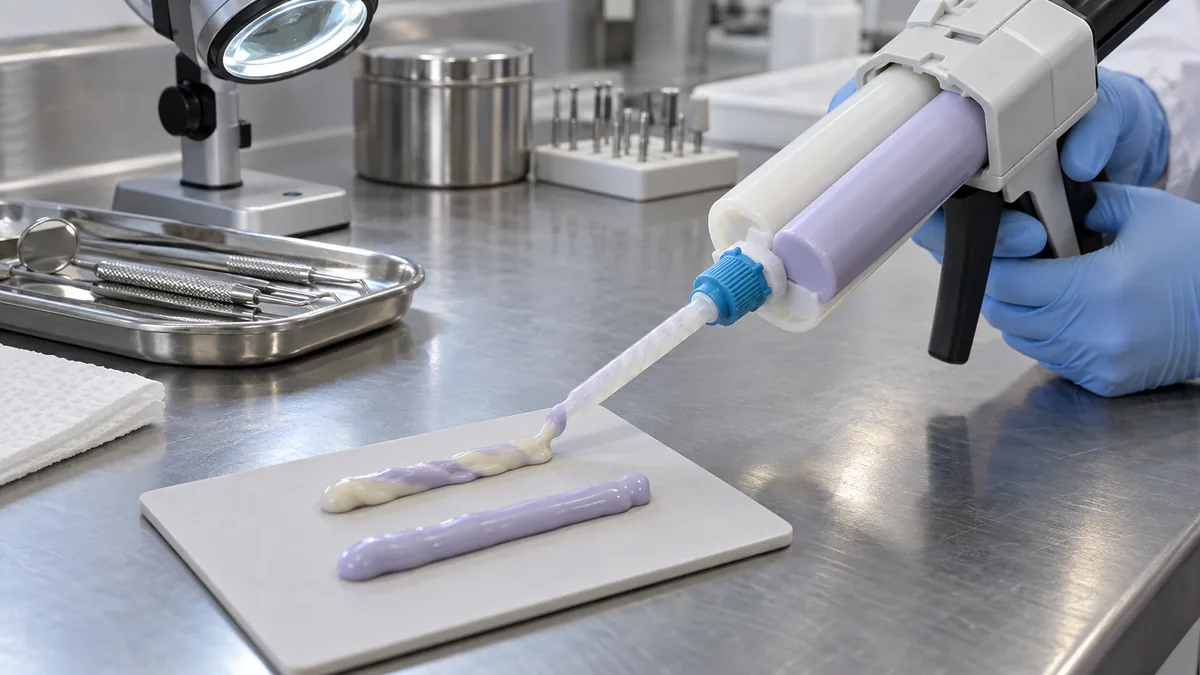
Bevor Sie das Druckverfahren ändern, vergewissern Sie sich, dass das Silikonsystem selbst korrekt verwendet wurde. Überprüfen Sie die Produktbezeichnung, die Chargennummer, das Verfallsdatum, die Lagertemperatur und das korrekte A:B-Verhältnis. Bei Kartuschen überprüfen Sie den Sitz der Kartusche, den Auslass, den Mischer und den Spender. Bei handgemischten Produkten überprüfen Sie das Abwiegen, die Mischzeit, die Sauberkeit des Spatels und eventuelle Toträume im Behälter.
Stellen Sie dann eine kleine Kontrollprobe her, die das gedruckte Modell nicht berührt. Eine Glasplatte oder eine saubere Polyethylenfolie eignet sich gut als Vergleichsfläche. Bleibt auch die Kontrollprobe klebrig, ist das Substrat möglicherweise nicht die Hauptursache.
| Beobachtung | Nächster nützlicher Check |
|---|---|
| Durchgehend weich in der gesamten Charge | Überprüfen Sie das Mischungsverhältnis, den Sitz der Kartusche, den Mischer, das Verfallsdatum, die Lagerung und die Temperatur, bevor Sie dem Modell die Schuld geben. |
| Auf Glas ausgehärtet, auf dem Modell jedoch noch klebrig | Behandeln Sie die gedruckte Oberfläche oder verwenden Sie ein validiertes Barrieresystem; prüfen Sie die Kompatibilität mit dem Harz. |
| Nach der Einführung eines neuen Harzes oder Reinigungsverfahrens treten Fehler auf | Vergleichen Sie den alten und den neuen Arbeitsablauf anhand derselben Silikoncharge. |
| Der Fehler tritt nur im Zusammenhang mit einem bestimmten Merkmal auf | Überprüfen Sie, ob sich in diesem Bereich noch Trennmittel, Harzansammlungen, unausgehärtetes Material oder Spülrückstände befinden. |
| Nach einem Wechsel der Handschuhe oder der Ausrüstung tritt ein Fehler auf | Prüfung auf Schwefel und andere Katalysatorverunreinigungen, einschließlich des Abgabewegs. |
Führen Sie einen einfachen Kontaktflächentest durch
Ein kontrollierter Versuch liefert aussagekräftigere Ergebnisse als das wiederholte Gießen voller Formen. Halten Sie die Variablen gering und notieren Sie das Ergebnis.
- Verwenden Sie für alle Prüfkörper eine Silikoncharge.
- Bereiten Sie drei Oberflächen vor: das verdächtige gedruckte Modell, eine saubere Kontrolloberfläche und das gedruckte Modell mit der vorgeschlagenen Barrierebehandlung.
- Verwenden Sie für jedes Teil die gleiche Silikondicke, Mischmethode und Aushärtungstemperatur.
- Beobachten Sie die erste Hautbildung, die Durchhärtung und die endgültige Klebrigkeit.
- Wiederholen Sie nach Ablauf der vereinbarten Aushärtungszeit die Oberflächenprüfung und vergleichen Sie die Detailwiedergabe und die Rückstände.
- Wiederholen Sie diesen Vorgang mit mindestens drei Produktionschargen des gedruckten Modells und des Silikons, bevor Sie den Arbeitsablauf freigeben.
Beurteilen Sie das Material nicht nur anhand der äußeren Oberfläche. Schneiden Sie ein Teststück durch oder untersuchen Sie eine dünne Kontaktschicht. Bei einigen Systemen mit Hemmstoffen bildet sich eine Haut, während die Oberfläche direkt neben dem Modell unausgehärtet bleibt.
Bereiten Sie das 3D-gedruckte Modell für das vorgesehene Silikon vor
Befolgen Sie die Anweisungen des Harzherstellers zum Waschen und zur Nachhärtung, anstatt einen allgemeinen Zeitplan zu erstellen. Häufige Fehlerquellen sind die unvollständige Entfernung von unausgehärtetem Harz, in feinen Hohlräumen zurückgebliebene Lösungsmittelreste, das Überfüllen von Reinigungsbädern und eine unzureichende Nachhärtung.
Sorgen Sie dafür, dass der Prozess reproduzierbar bleibt:
- die Harzfamilie und die dafür empfohlene Waschflüssigkeit ermitteln;
- Legen Sie die Waschdauer, die Badbedingungen und die Trocknungsmethode fest;
- Verwenden Sie die validierte Wellenlänge, Temperatur und Dauer für die Nachhärtung;
- kleine Vertiefungen und Abflusswege auf darin festsitzendes Harz oder Lösungsmittel untersuchen;
- Fassen Sie das Modell nur mit sauberen Handschuhen und sauberem Werkzeug an;
- Bewahren Sie das gedruckte Modell so auf, dass keine Weichmacher, Öle oder Trennmittel auf das Modell übertragen werden;
- Stellen Sie sicher, dass alle Grundierungen oder Trennmittel mit platinvernetztem Silikon kompatibel sind.
Verwenden Sie keine Pulver, Erdölprodukte oder unbekannte Trennmittel, nur weil diese das Entformen erleichtern. Rückstände können den Aushärtungsprozess beeinträchtigen, das Modell verunreinigen und die Oberflächendetails mindern. Falls eine Barrierebeschichtung erforderlich ist, wählen Sie eine für das Harz- und Silikonsystem zugelassene Beschichtung aus und prüfen Sie deren Auswirkungen auf die Maßgenauigkeit und die Detailwiedergabe.
Druckmodell oder Verunreinigung durch Silikon? Ein praktischer Isolationstest
Legen Sie eine saubere Plastikfolie zwischen das gedruckte Modell und das Silikon. Wenn das Silikon unter der Folie aushärtet, direkt auf dem Modell jedoch nicht aushärtet, ist wahrscheinlich eine Verunreinigung oder eine Wechselwirkung zwischen Harz und Oberfläche vorliegend. Bleibt es unter der Folie weich, überprüfen Sie das Misch- und Dosiersystem für das Silikon.
Prüfen Sie außerdem, ob das Problem beim Modell oder beim Silikon auftritt:
- dasselbe Modell mit einer neuen Silikoncharge;
- neues Modell aus derselben Druckcharge;
- anderes Harz oder ein anderer Nachhärtungsplan;
- dasselbe Silikon auf einer sauberen Kontrollfläche aus Glas oder Polyethylen.
Dieser Test hilft dabei, Materialfehler von einer Inkompatibilität im Arbeitsablauf zu unterscheiden. Außerdem liefert er dem Lieferanten ausreichende Anhaltspunkte, um nützlichen technischen Support zu leisten.
So verhindern Sie eine Aushärtungshemmung in der Produktion
Sobald eine kompatible Kombination gefunden wurde, legen Sie den Prozess fest. Legen Sie das zugelassene Harz, die Reinigungsflüssigkeit, das Waschprotokoll, die Trocknungsmethode, den Nachhärtungsplan, das Barrieremittel und das Silikonprodukt fest. Schulen Sie das Personal darin, den Unterschied zwischen einer weichen Kontaktschicht und einem chargenweiten Aushärtungsfehler zu erkennen.
Sollten sich das Harz, der Drucker, die Reinigungsflüssigkeit, die Nachhärtungsanlage oder das Silikon ändern, muss die Kombination erneut qualifiziert werden. Die Annahme “gleiches Material, anderer Lieferant” ist unsicher, da sich die chemische Zusammensetzung und die Oberflächenrückstände ändern können.
Fragen an einen Silikon- oder Harzlieferanten
Eine präzise Angebotsanfrage und Fehlerbehebungsanfrage sollte Folgendes enthalten:
- die genaue Marke und das Modell des Harzes sowie die Reinigungs- und Nachhärtungsanweisungen;
- das Silikonprodukt, die Chargennummer und das Misch- oder Kartuschensystem;
- ein Foto des Defekts und dessen Ort;
- ob das Silikon auf einer Kontrolloberfläche aus Glas oder Polyethylen normal aushärtet;
- das Alter des Modells und die seit der Nachhärtung verstrichene Zeit;
- alle verwendeten Trennmittel, Reinigungsmittel, Handschuhe und Dosierzubehör;
- Umgebungstemperatur und Luftfeuchtigkeit;
- die beobachtete Verzögerung oder Ausfallzeit;
- ob das Problem bei einem Druckstapel, einem Harzbehälter oder allen Modellen auftritt;
- ob auch die Maßgenauigkeit, die Oberflächenbeschaffenheit oder Rückstände davon betroffen sind.
Fragen Sie den Lieferanten, ob sein Material für platinkatalysiertes Additionssilikon vorgesehen ist und ob das vorgeschlagene Barriereverfahren validiert wurde. Ein Lieferant, der den gesamten Arbeitsablauf versteht, kann einen kontrollierten Test empfehlen, anstatt das Silikon einfach nur auszutauschen.
Wenn das Silikon selbst die Ursache sein könnte
Eine Hemmung der Aushärtung ist nicht der einzige Grund für ein weiches oder klebriges Material. Die folgenden Fehler können zu einem ähnlichen Ergebnis führen:
- falsches A:B-Verhältnis oder unvollständige Durchmischung;
- Die Kartusche ist nicht richtig eingesetzt oder der Mischer ist teilweise verstopft;
- falsche oder nicht kompatible Mischdüse;
- abgelaufenes Material oder Lagerung außerhalb des empfohlenen Bereichs;
- niedrige Umgebungstemperatur;
- eine Charge, die vor der Abgabe von einer Verunreinigung betroffen war.
Sehen Sie sich den Ablauf für Unvermischte Streifen und weiche Stellen in Automix-Kartuschen bevor man davon ausgeht, dass das Modellharz dafür verantwortlich ist.
Die Wahl des richtigen Silikons für die Duplikation im Dentallabor
Verwenden Sie für Modelle, Duplikatformen und andere zahntechnische Arbeiten ein für diesen Zweck vorgesehenes Silikon. Überprüfen Sie Silikon zur Zahnabformung für Labormodelle und Silikonzusatz für Dentallabore. Falls für den Prozess eine bestimmte Verarbeitungszeit oder Härte erforderlich ist, legen Sie zunächst die Prüfbedingungen und den Akzeptanzbereich mithilfe unseres Checkliste für Käufer: Betriebszeit und Ausfallsicherheit eines maßgeschneiderten VPS.
Beim Vergleich der Silikonchemie sollten Sie außerdem Folgendes berücksichtigen: Der Unterschied zwischen Additions- und Kondensationssilikon. Die Platinempfindlichkeit stellt bei Additionssystemen ein besonderes Problem dar.
Häufig gestellte Fragen
Hemmt jedes 3D-gedruckte Harz die Addition von Silikon?
Nein. Die Ergebnisse hängen von der Harzzusammensetzung, der Menge an nicht ausgehärtetem Restmaterial, dem Reinigungs- und Nachhärtungsprozess sowie dem jeweiligen Silikon ab. Die genaue Kombination sollte getestet werden.
Kann ein einziges fehlerhaftes Modell darauf hindeuten, dass das Harz nicht kompatibel ist?
Nein. Stellen Sie fest, ob der Fehler auf das Modell, die Silikoncharge oder eine Prozessänderung zurückzuführen ist. Tragen Sie dasselbe Silikon auf eine saubere Kontrollfläche auf und testen Sie ein zweites Modell aus derselben sowie aus einer früheren Druckcharge.
Löst ein Trennmittel das Problem immer?
Nein. Eine geeignete Trennschicht kann in manchen Fällen hilfreich sein, aber ein ungeeignetes Trennmittel kann auch den Aushärtungsprozess beeinträchtigen, Rückstände hinterlassen oder die Detailgenauigkeit mindern. Überprüfen Sie die Auswirkungen sowohl auf den Aushärtungsprozess als auch auf die Maßgenauigkeit.
Warum härtet die Oberseite des Silikons aus, während die Kontaktfläche klebrig bleibt?
Eine ausgehärtete Außenhaut mit einer unausgehärteten Kontaktschicht deutet darauf hin, dass die Modelloberfläche betroffen ist. Es sollte untersucht werden, ob Harzrückstände, chemische Verunreinigungen oder eine nicht kompatible Barrierebeschichtung vorliegen.
Was sollte ein Einkäufer fragen, bevor er einen neuen Harz-Silikon-Arbeitsablauf genehmigt?
Erfragen Sie den genehmigten Zeitplan für Harz, Reinigung und Nachhärtung; das Silikonprodukt und die Chargennummer; gegebenenfalls eine festgelegte Barriere-Methode; einen Vergleichstest sowie schriftliche Abnahmekriterien für Aushärtung, Oberflächenstruktur, Rückstände und Maßgenauigkeit.
Fazit: Behandeln Sie die Hemmung der Aushärtung als ein Problem der Systemkompatibilität. Isolieren Sie die Kontaktfläche, überprüfen Sie den Silikon-Dosierprozess, standardisieren Sie die Harzvorbereitung und validieren Sie die endgültige Kombination anhand mehrerer Produktionschargen.