
O que causa estrias de material não misturado ou zonas moles nos cartuchos VPS de automistura de 50 ml?
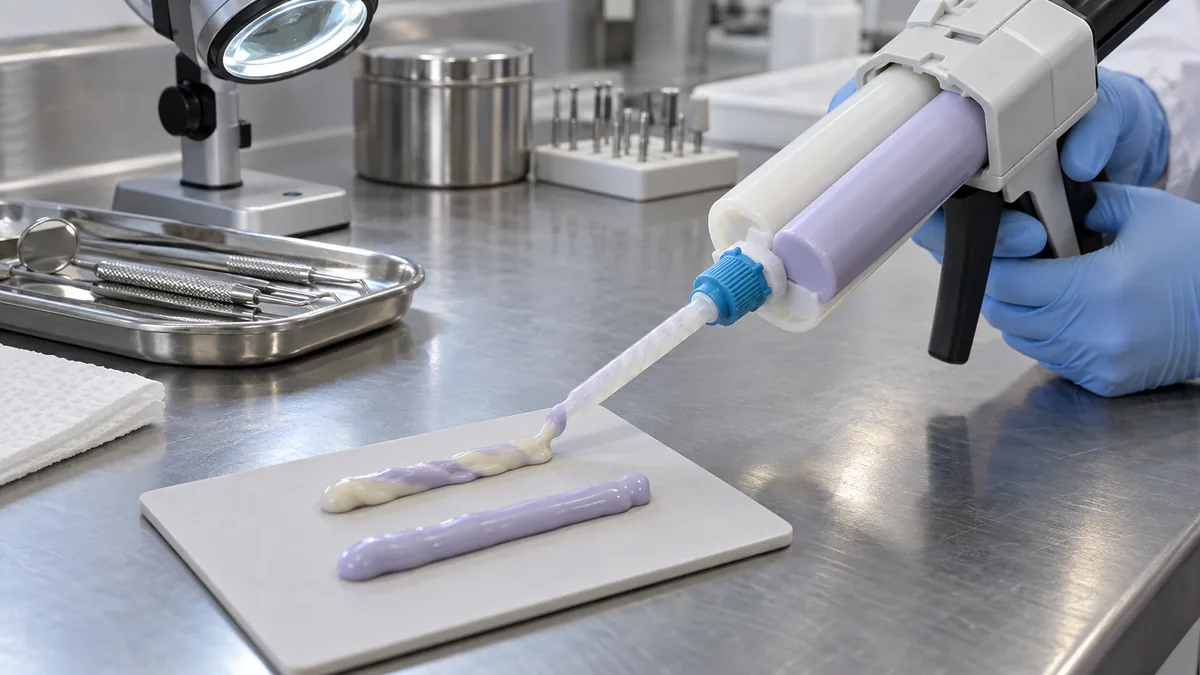
As estrias de material não misturado e as zonas moles num cartucho VPS de automistura de 50 ml indicam geralmente um problema no percurso de aplicação, e não apenas uma falha do próprio material VPS. Ao investigar este tipo de defeito, dividimos o problema em quatro áreas: encaixe do cartucho, escoamento na ponta de mistura, alimentação dos componentes A/B e polimerização após a extrusão.
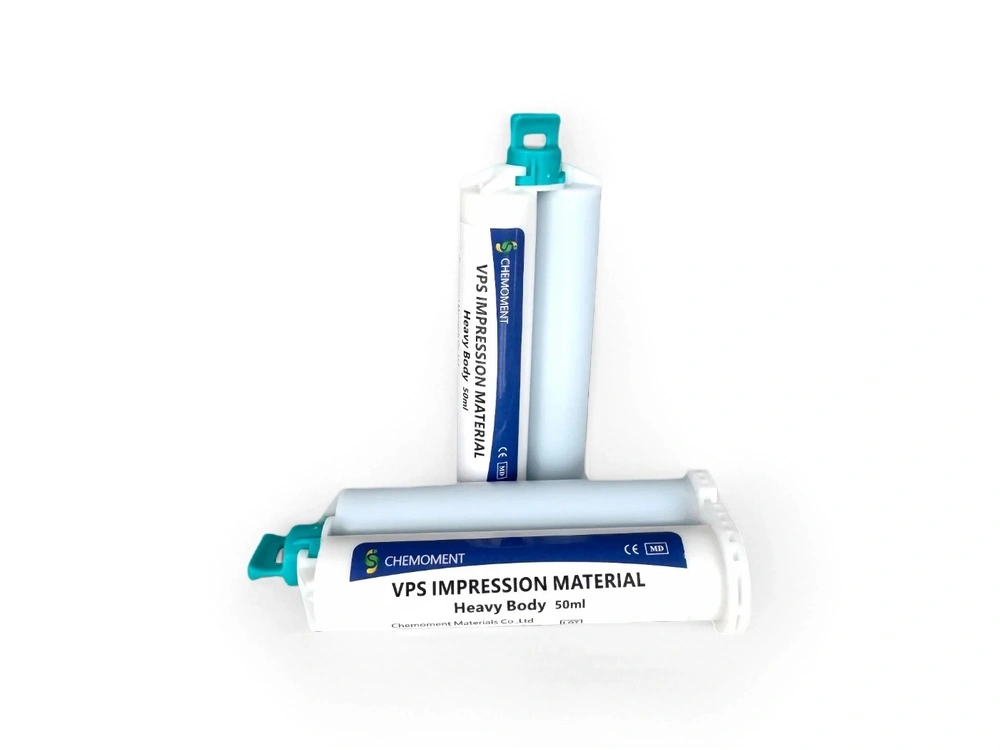
A Chemoment fornece VPS de baixa viscosidade (Light Body), viscosidade média (Medium Body) e alta viscosidade (Heavy Body) em cartuchos de 50 ml + 50 ml com pontas de mistura. Estes materiais têm viscosidades e níveis de dureza diferentes, mas a lógica do diagnóstico é semelhante. Primeiro, verificamos se os dois componentes avançam uniformemente, se o material sai com uma cor homogénea e se o VPS extrudido atinge a dureza esperada após a polimerização.
Uma estria curta no início da extrusão pode ter uma causa diferente de uma linha mole que atravessa toda a impressão. A localização e a forma do defeito são importantes.
Aspeto habitual do VPS insuficientemente misturado
| Defeito observado | O que pode indicar |
|---|---|
| Estrias de cores diferentes no início da aplicação | Os dois componentes não chegaram de forma uniforme à zona de mistura |
| Uma linha mole que atravessa o material polimerizado | Mistura incompleta ou alimentação instável dos componentes A/B |
| Uma zona mole isolada | Interrupção local do escoamento, material não misturado retido ou problema num canal do cartucho |
| Todo o cordão permanece mole | Armazenamento incorreto, material fora de prazo, falha grave de mistura ou inibição da polimerização |
| O material torna-se mais difícil de extrudir durante a utilização | Material parcialmente polimerizado na ponta, obstrução da saída ou movimento irregular do êmbolo |
Não avaliamos o cartucho apenas pelos primeiros milímetros de material. Também inspecionamos o material após a polimerização e comparamos a dureza em diferentes partes do mesmo cordão.
1. O cartucho não está encaixado uniformemente na pistola aplicadora
Um cartucho de automistura de 50 ml contém dois componentes que têm de avançar ao mesmo tempo. Se o cartucho não estiver corretamente encaixado, um êmbolo pode mover-se antes do outro. O material pode então entrar na ponta de mistura numa proporção incorreta.
Este problema pode provocar:
- Variação de cor visível;
- Uma secção mole num cordão que, de resto, está polimerizado;
- Pressão de extrusão irregular;
- Material de apenas um dos lados do cartucho;
- Uma alteração percetível no cordão após o acionamento da pistola aplicadora.
Ao verificar um cartucho, começamos por confirmar se ambos os êmbolos estão alinhados com o mecanismo da pistola aplicadora. O cartucho não deve mover-se dentro da pistola e ambos os componentes devem avançar suavemente quando se aplica pressão.
Se o cartucho estiver inclinado ou um dos lados não estiver totalmente encaixado, a simples substituição da ponta de mistura pode não resolver o problema. A proporção A/B tem de ser corrigida na fase de aplicação.
2. A ponta de mistura não está corretamente instalada
A ponta de mistura é a zona onde os dois componentes VPS se combinam antes da aplicação. Se a ponta não estiver totalmente encaixada, os componentes podem entrar de forma desigual no percurso de mistura ou escapar pela ligação.
Verificamos os seguintes pontos:
- Se a ponta está totalmente fixada ao cartucho;
- Se a saída está obstruída por material polimerizado;
- Se a ponta foi danificada durante a instalação;
- Se existe resistência excessiva à passagem do material;
- Se existe material parcialmente polimerizado no interior de uma ponta já utilizada.
Uma ponta parcialmente obstruída pode criar um desequilíbrio de pressão entre os dois componentes. Um componente pode continuar a avançar enquanto o outro encontra resistência. O material resultante pode parecer bem misturado inicialmente, mas apresentar mais tarde estrias moles ou diferenças de dureza após a polimerização.
Por este motivo, recomendamos verificar o material que sai da ponta, em vez de avaliar o cartucho apenas pela pressão sentida na pistola aplicadora.
3. O material inicial não foi purgado
Ao instalar uma ponta nova, o material na parte inicial do percurso de mistura pode ainda não estar totalmente homogéneo. Se este material for utilizado diretamente numa impressão, podem surgir estrias de material não misturado na camada fluida ou no material para moldeira.
Antes da utilização clínica, recomendamos a purga de uma pequena quantidade de material até que a extrusão fique uniforme em termos de cor e textura. O primeiro material não deve ser utilizado para registar uma margem crítica.
Esta verificação é especialmente importante no VPS de baixa viscosidade (Light Body), aplicado em camadas finas em redor das margens preparadas. Uma pequena quantidade de material mal misturado pode criar uma linha mole precisamente onde o laboratório necessita de um registo contínuo dos pormenores.
O mesmo princípio aplica-se ao VPS de viscosidade média (Medium Body) e alta viscosidade (Heavy Body). A maior consistência destes materiais pode disfarçar uma mistura incompleta durante a aplicação, mas o defeito pode tornar-se visível após a polimerização ou o recorte.
4. Diferentes viscosidades de VPS geram diferentes resistências à extrusão
A gama Chemoment de automistura de 50 ml inclui VPS de baixa viscosidade (Light Body), viscosidade média (Medium Body) e alta viscosidade (Heavy Body). A resistência sentida durante a extrusão deve variar entre estes produtos, pois foram concebidos para diferentes funções clínicas.
| Produto | Função técnica | Dureza publicada | Dados de referência de presa a 23°C |
|---|---|---|---|
| VPS de baixa viscosidade (Light Body) | Material fluido para reprodução de pormenores nas margens e zonas gengivais | Shore A 50±2 | Tempo de trabalho de 1:30; permanência na boca de 3:30; tempo de presa de 5:00 |
| VPS de viscosidade média (Medium Body) | Equilíbrio entre escoamento e suporte em procedimentos gerais de impressão | Shore A 55±2 | Tempo de trabalho de 1:30; permanência na boca de 3:30; tempo de presa de 5:00 |
| VPS de alta viscosidade (Heavy Body) | Material para moldeira de maior consistência e suporte estrutural reforçado | Shore A 60±2 | Tempo de trabalho de 1:30; permanência na boca de 3:30; tempo de presa de 5:00 |
Se a pistola aplicadora for adequada a uma viscosidade, mas gerar resistência excessiva com outra, o cartucho pode não dispensar corretamente, mesmo que o material cumpra as especificações.
Por isso, avaliamos o cartucho, a pistola aplicadora e o material como um único sistema. Antes de passar de baixa viscosidade (Light Body) para alta viscosidade (Heavy Body), é necessário verificar se a força de aplicação e a resistência da ponta de mistura continuam a ser adequadas.
5. As interrupções repetidas da aplicação podem perturbar a frente de mistura
Acionar e soltar repetidamente a pistola aplicadora pode criar uma frente de extrusão irregular. O material pode parar no interior da ponta enquanto a pressão se mantém desigual entre os dois componentes.
Isto não significa que cada interrupção provoque um defeito. O risco aumenta quando a ponta já oferece maior resistência ou quando o material começou a polimerizar junto à saída.
Num ensaio de diagnóstico, preferimos uma extrusão contínua e controlada. Se a aplicação for interrompida várias vezes, deve verificar-se a uniformidade da cor em cada retoma antes de colocar o material numa zona crítica.
6. A temperatura de armazenamento pode alterar o desempenho do cartucho
Os componentes VPS são sensíveis às temperaturas de armazenamento e de trabalho. A exposição a temperaturas inadequadas pode alterar a viscosidade, a resistência à extrusão ou o comportamento de polimerização do material.
Quando um cliente indica que apenas uma remessa ou um lote apresenta zonas moles, comparamos:
- Temperatura de armazenamento antes da utilização;
- Tempo de transporte e armazenamento em armazém;
- Se o cartucho foi exposto ao calor direto;
- Se o material foi utilizado imediatamente após uma grande alteração de temperatura;
- Se o mesmo problema ocorre com outro cartucho do mesmo lote.
Um cartucho deve ser avaliado depois de atingir a temperatura de trabalho pretendida. Testar um cartucho frio ou sobreaquecido e compará-lo com um cartucho normalmente condicionado pode produzir conclusões enganadoras.
7. Uma zona mole nem sempre corresponde a material não misturado
Uma zona mole também pode resultar de inibição da polimerização, contaminação ou presa incompleta. A sua localização ajuda-nos a distinguir estas causas.
| Distribuição das zonas moles | A nossa primeira interpretação técnica | Próxima verificação |
|---|---|---|
| Uma linha estreita com uma cor diferente | Mistura A/B incompleta | Encaixe do cartucho e ponta de mistura |
| Uma zona mole junto à superfície | Contaminação ou interferência local na polimerização | Superfície de contacto e ambiente de manuseamento |
| Todo o cordão permanece mole | Problema grave de proporção, armazenamento ou polimerização | Lote, histórico de armazenamento e sistema completo de aplicação |
| Apenas o material da primeira extrusão fica mole | Material não purgado à entrada da ponta | Ponta nova e purga uniforme |
Por este motivo, não aceitamos a verificação visual da cor como único ensaio de aprovação. Também é necessário deixar o material polimerizar e verificar depois a dureza e a uniformidade ao longo de todo o cordão.
Verificação dos cartuchos antes da utilização clínica
Ao avaliar um cartucho VPS de automistura de 50 ml, seguimos esta sequência básica:
- Verifique a etiqueta do cartucho, o histórico de armazenamento e as informações de validade;
- Encaixe uniformemente ambos os lados do cartucho na pistola aplicadora;
- Instale uma ponta de mistura limpa e confirme que está totalmente fixada;
- Extruda uma pequena quantidade até obter cor e textura uniformes;
- Continue a aplicação, evitando interrupções e retomas excessivas;
- Deixe um cordão de ensaio polimerizar nas condições de trabalho previstas;
- Verifique se o cordão polimerizado apresenta linhas moles, diferenças de dureza ou polimerização incompleta.
Se o mesmo defeito surgir com várias pontas novas no mesmo cartucho, inspecionamos mais atentamente o cartucho e o sistema de aplicação. Se o problema acompanhar apenas um cartucho, enquanto os restantes funcionam normalmente, esse cartucho pode exigir investigação adicional.
Quando é que um cartucho deve ser rejeitado?
Recomendamos interromper a utilização e registar os dados do lote se qualquer uma das seguintes condições persistir após a instalação de uma ponta nova e o carregamento correto do cartucho:
- Os dois componentes continuam a sair com riscas coloridas visíveis;
- Um dos lados do cartucho avança mais lentamente que o outro;
- O material permanece mole para além do tempo de presa indicado;
- Diferentes secções do mesmo cordão têm durezas claramente diferentes;
- O defeito aparece repetidamente em impressões separadas;
- A ponta de mistura fica repetidamente obstruída antes da utilização normal.
Uma única impressão defeituosa não basta para identificar a origem do problema. O cartucho, a pistola aplicadora, a ponta, a temperatura e o método de manuseamento devem ser verificados em condições controladas.
Como o nosso sistema de cartuchos VPS contribui para uma aplicação uniforme
Os nossos produtos VPS de baixa viscosidade (Light Body), viscosidade média (Medium Body) e alta viscosidade (Heavy Body) são fornecidos em cartuchos de automistura de 50 ml + 50 ml com pontas de mistura. Este formato procura reduzir erros de proporção manual e proporcionar uma aplicação uniforme durante a utilização clínica.
O formato em cartucho não dispensa o carregamento correto, a purga e a substituição da ponta. Proporciona condições iniciais controladas, mas o resultado final continua a depender de todo o processo de aplicação.
No VPS de baixa viscosidade (Light Body), a uniformidade da extrusão é particularmente importante, pois o material é aplicado numa camada fina em redor das margens preparadas. No VPS de alta viscosidade (Heavy Body), a estabilidade da aplicação é importante porque o material proporciona suporte à moldeira e volume estrutural. O VPS de viscosidade média (Medium Body) deve manter o equilíbrio entre escoamento e consistência nos procedimentos gerais de impressão.
Conclusão Técnica Final
As estrias de material não misturado ou zonas moles num cartucho VPS de automistura de 50 ml têm geralmente origem numa de quatro áreas: carregamento desigual do cartucho, escoamento limitado na ponta de mistura, purga incompleta ou condições instáveis de polimerização.
Na Chemoment, diagnosticamos o defeito a partir do seu padrão. Uma estria de cor sugere mistura incompleta. Uma linha mole sugere instabilidade na proporção de alimentação A/B. Uma zona superficial mole pode indicar contaminação ou interferência na polimerização. Um cordão totalmente mole exige uma verificação mais ampla do armazenamento, do estado do cartucho e do equipamento de aplicação.
A sequência correta de diagnóstico é simples: verificar o cartucho e a ponta de mistura, purgar até obter material homogéneo, ensaiar o cordão polimerizado e comparar o resultado com outro cartucho do mesmo lote.
Perguntas frequentes
Porque é que o primeiro material de um cartucho de automistura parece diferente?
O primeiro material pode ainda não estar totalmente uniforme dentro do percurso de mistura. Purgue uma pequena quantidade até que a cor e a textura fiquem consistentes antes de utilizar o material numa área de impressão crítica.
Uma ponta de mistura obstruída pode provocar zonas moles?
Sim. Uma ponta parcialmente obstruída pode criar resistência desigual e alterar a proporção de alimentação dos dois componentes VPS.
Porque se torna o mesmo cartucho mais difícil de extrudir durante a utilização?
A saída pode estar a ser obstruída por material parcialmente polimerizado, ou o cartucho pode não avançar uniformemente na pistola aplicadora.
Como distinguir um problema no cartucho de um problema na pistola aplicadora?
Teste um cartucho novo com uma ponta de mistura nova na mesma pistola aplicadora. Se o defeito acompanhar o cartucho, este exige inspeção adicional. Se vários cartuchos apresentarem o mesmo defeito, verifique a pistola e o método de utilização.
O VPS de alta viscosidade (Heavy Body) exige uma abordagem de diagnóstico diferente?
As verificações básicas são as mesmas, mas o material de alta viscosidade (Heavy Body) oferece maior resistência à extrusão do que o de baixa viscosidade (Light Body). A pistola aplicadora e a ponta de mistura devem permitir a aplicação uniforme do material de maior viscosidade.