
Pourquoi le silicone d'addition ne durcit-il pas sur les modèles en résine imprimés en 3D ?
Réponse rapide : Le silicone à durcissement par addition peut rester collant ou ne pas durcir lorsque le modèle en résine imprimé en 3D contient des substances qui interfèrent avec le catalyseur au platine. Le problème peut n'apparaître qu'aux endroits où le silicone entre en contact avec la pièce imprimée, tandis que le reste du mélange durcit normalement. Il s'agit donc d'un problème de compatibilité des matériaux et d'état de la surface, et non pas nécessairement d'un lot de silicone défectueux.
Toutes les résines photopolymères n'empêchent pas le durcissement, et tous les silicones d'addition ne se comportent pas de la même manière. Testez ensemble la résine concernée, le processus de nettoyage, le programme de post-durcissement, la méthode de barrière et le silicone. Ne validez pas un nouveau flux de travail sur la seule base d'une mention générique indiquant qu'il est “ compatible avec le silicone ”.
À quoi ressemble l'inhibition de la guérison ?
Le signe diagnostique le plus utile est l'endroit où la défaillance se produit. Notez si le silicone présente l'une des caractéristiques suivantes :
- collante uniquement sur la surface en contact avec le modèle imprimé ;
- durci à l'extérieur mais tendre ou tartinable en fine couche de contact ;
- d'une consistance moelleuse sur l'ensemble du lot ;
- des défauts au niveau de la jonction avec l'embout de mélange, le long de la sortie de la cartouche ou uniquement dans une zone du moule ;
- perte de détails de surface, détachement par rapport au modèle ou présence de résidus sur la pièce imprimée.
Un problème limité à la surface suggère une interaction avec le substrat. Un lot qui reste uniformément mou laisse d'abord penser à un problème lié au rapport de mélange, à la distribution, à la température, à la durée de conservation ou à la répartition du catalyseur.
Pourquoi une résine imprimée peut perturber la polymérisation par addition
Les matériaux VPS/PVS à durcissement par addition font appel à une réaction catalysée par le platine. Les catalyseurs au platine sont sensibles à certains contaminants chimiques susceptibles de ralentir ou d'arrêter la réaction. En fonction de la résine et de la méthode de préparation, les facteurs pouvant contribuer à ce phénomène sont notamment :
- résidus de résine non durcie, de monomères ou de composants réactifs sur la surface imprimée ;
- des inhibiteurs ou des additifs qui migrent à partir du photopolymère ;
- le soufre, les amines, l'étain, le phosphore ou d'autres composés inhibiteurs de catalyseurs ;
- agents de démoulage, solvants de nettoyage, résidus d'adhésif ou air comprimé contaminé ;
- des gants en latex contenant du soufre ou tout autre équipement de manipulation contaminé ;
- un revêtement barrière qui est lui-même incompatible avec la silicone d'addition.
Il s'agit là de mécanismes potentiels, et non d'une affirmation générale valable pour toutes les résines d'impression 3D. Le risque exact dépend de la composition chimique de la résine ainsi que du degré de propreté et de post-polymérisation du modèle.
Commencez par exclure tout problème au niveau du système en silicone
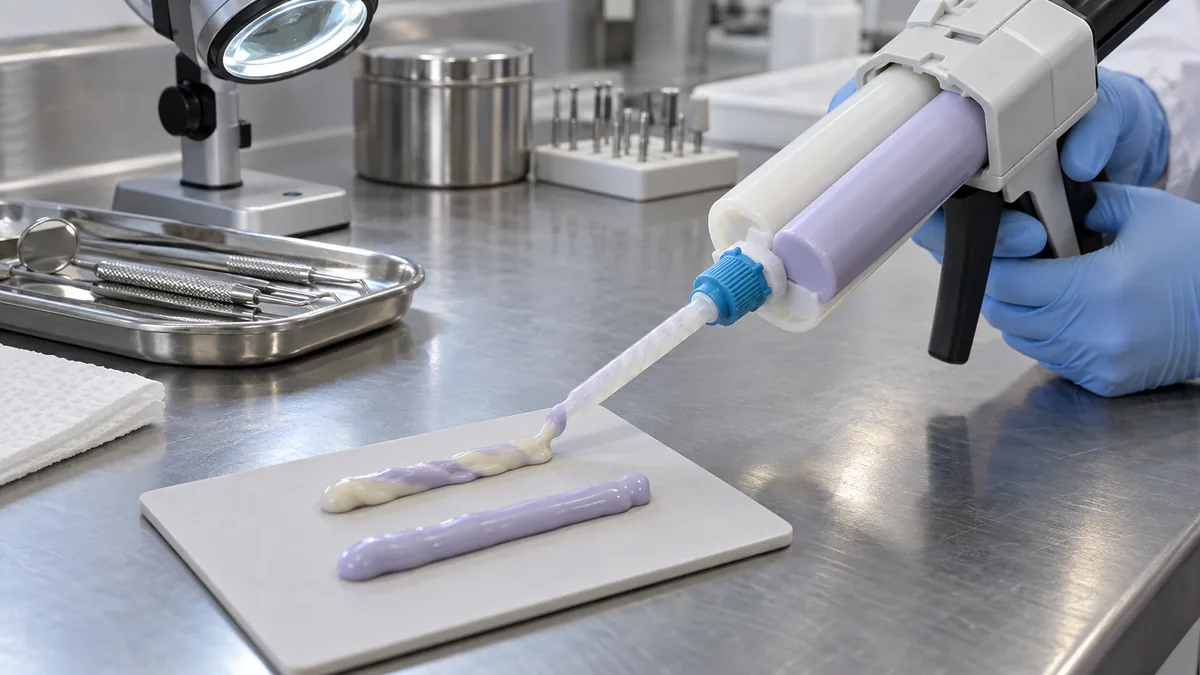
Avant de modifier le procédé d'impression, assurez-vous que le système à base de silicone a été utilisé correctement. Vérifiez l'identité du produit, le numéro de lot, la date de péremption, la température de stockage et le rapport A:B correct. Pour les cartouches, inspectez le logement de la cartouche, la sortie, le mélangeur et le distributeur. Pour les produits mélangés à la main, vérifiez le pesage, le temps de mélange, la propreté de la spatule et l'absence de zones non mélangées dans le récipient.
Préparez ensuite un petit échantillon de référence qui n'entre pas en contact avec le modèle imprimé. Une plaque de verre ou un film de polyéthylène propre constituent une surface de comparaison utile. Si l'échantillon de référence reste lui aussi collant, le substrat n'est peut-être pas la cause principale.
| Observation | Prochaine vérification la plus utile |
|---|---|
| Consistance moelleuse dans l'ensemble du lot | Vérifiez le rapport de mélange, la bonne mise en place de la cartouche, le mélangeur, la date de péremption, les conditions de stockage et la température avant de rejeter la faute sur le modèle. |
| Durci sur le verre mais encore collant sur la maquette | Traiter la surface imprimée ou utiliser un système de barrière validé ; vérifier la compatibilité avec la résine. |
| Une défaillance survient après l'utilisation d'une nouvelle résine ou d'un nouveau procédé de nettoyage | Comparez l'ancien et le nouveau processus de travail en utilisant le même lot de silicone. |
| Le dysfonctionnement ne se produit qu’au niveau d’une fonctionnalité spécifique | Vérifiez s'il y a des résidus d'agent de démoulage, des accumulations de résine, du matériau non durci ou si le lavage n'a pas été effectué correctement dans cette zone. |
| Une défaillance survient après un changement de gants ou d'équipement | Effectuer un test de détection du soufre et d'autres contaminants du catalyseur, y compris dans le circuit de distribution. |
Effectuez un test simple de contact avec la surface
Un essai contrôlé est plus instructif que de couler à plusieurs reprises des moules pleins. Limitez le nombre de variables et notez le résultat.
- Utilisez un seul lot de silicone pour toutes les pièces d'essai.
- Préparez trois surfaces : le modèle imprimé suspect, une surface témoin propre et le modèle imprimé ayant subi le traitement de barrière proposé.
- Appliquez la même épaisseur de silicone, la même méthode de mélange et la même température de durcissement pour chacun d'entre eux.
- Observez la formation de la première pellicule, le durcissement complet et le séchage final.
- Une fois le temps de durcissement convenu écoulé, répétez l'inspection de la surface et comparez la reproduction des détails et les résidus.
- Répétez l'opération avec au moins trois lots de production du modèle imprimé et du silicone avant de valider le processus.
Ne vous fiez pas uniquement à l'aspect extérieur. Incisez un échantillon d'essai ou examinez une fine couche de contact. Certains systèmes inhibés forment une pellicule alors que la surface adjacente au modèle reste non durcie.
Préparez le modèle imprimé en 3D pour le moulage en silicone prévu
Suivez les instructions du fabricant de résine concernant le lavage et le post-durcissement, plutôt que d’élaborer vous-même un programme général. Les causes courantes de défaillance sont l’élimination incomplète de la résine non durcie, la présence de solvant à l’intérieur des cavités fines, un remplissage excessif des bains de nettoyage et un post-durcissement insuffisant.
Veillez à ce que le processus soit reproductible :
- identifier la famille de résines et le liquide de lavage recommandé ;
- définir la durée du lavage, les conditions de lavage et la méthode de séchage ;
- utiliser la longueur d'onde, la température et la durée de post-durcissement validées ;
- vérifier les rainures fines et les voies d'écoulement pour détecter la présence éventuelle de résine ou de solvant coincé ;
- manipulez le modèle avec des gants et des outils propres ;
- conserver le modèle imprimé de manière à éviter tout transfert de plastifiant, d'huile ou d'agent de démoulage ;
- Vérifiez que tout apprêt ou agent de démoulage est compatible avec le silicone vulcanisé au platine.
N'utilisez pas de poudres, de produits dérivés du pétrole ou d'agents de démoulage inconnus simplement parce qu'ils facilitent le démoulage. Les résidus peuvent nuire au durcissement, contaminer le modèle et réduire la finesse des détails de surface. Si un revêtement barrière s'avère nécessaire, choisissez-en un homologué pour le système de résine et de silicone utilisé, et testez son effet sur la précision dimensionnelle et la reproduction des détails.
Modèle imprimé ou contamination par le silicone ? Un test d'isolation pratique
Placez un film plastique propre entre le modèle imprimé et le silicone. Si le silicone durcit sous le film mais reste à l'état mou directement sur le modèle, cela indique probablement une contamination ou une interaction entre la résine et la surface. S'il reste mou sous le film, vérifiez le système de mélange et de distribution du silicone.
Vérifiez également si le problème concerne le moule ou le silicone :
- le même modèle avec un nouveau lot de silicone ;
- nouveau modèle issu du même lot d'impression ;
- une résine différente ou un programme de post-durcissement différent ;
- la même quantité de silicone sur une surface de contrôle propre en verre ou en polyéthylène.
Ce test permet de distinguer les défauts matériels d'une incompatibilité au niveau du processus. Il fournit également au fournisseur suffisamment d'éléments pour lui permettre d'apporter une assistance technique utile.
Comment éviter l'inhibition du durcissement en production
Une fois qu'une combinaison compatible a été identifiée, formalisez le processus. Définissez la résine, le liquide de nettoyage, le protocole de lavage, la méthode de séchage, le programme de post-polymérisation, l'agent barrière et le produit à base de silicone approuvés. Formez le personnel à distinguer une couche de contact molle d'un défaut de polymérisation touchant l'ensemble du lot.
En cas de changement de résine, d'imprimante, de liquide de nettoyage, d'unité de post-polymérisation ou de silicone, procédez à une nouvelle qualification de la combinaison. Il n'est pas prudent de partir du principe que “ le matériau est le même, mais le fournisseur est différent ”, car la composition chimique et les résidus en surface peuvent varier.
Questions à poser à un fournisseur de silicone ou de résine
Une demande de devis et une demande d'assistance technique précises doivent comporter les éléments suivants :
- la marque et le modèle exacts de la résine, ainsi que les instructions de nettoyage et de post-polymérisation ;
- le produit en silicone, le numéro de lot et le système de mélange ou de cartouche ;
- une photo du défaut et de son emplacement ;
- si le silicone durcit normalement sur une surface de contrôle en verre ou en polyéthylène ;
- l'âge du modèle et le temps écoulé depuis le post-durcissement ;
- tous les agents de démoulage, produits de nettoyage, gants et accessoires de distribution utilisés ;
- la température et l'humidité ambiantes ;
- le temps de retard ou de défaillance observé ;
- si le problème concerne un seul lot d'impression, un seul réservoir de résine ou l'ensemble des modèles ;
- si la précision dimensionnelle, l'état de surface ou la présence de résidus sont également affectés.
Demandez au fournisseur si son matériau est destiné à la fabrication de silicone par addition catalysée au platine et si la méthode de barrière proposée a été validée. Un fournisseur qui maîtrise l'ensemble du processus de fabrication pourra recommander un test contrôlé plutôt qu'un simple remplacement du silicone.
Lorsque le silicone lui-même peut en être la cause
L'inhibition du durcissement n'est pas la seule cause pouvant expliquer qu'un matériau soit mou ou collant. Les défauts suivants peuvent entraîner un résultat similaire :
- un rapport A:B incorrect ou un mélange incomplet ;
- une cartouche mal positionnée ou un colmatage partiel du mitigeur ;
- embout de mélange inadapté ou incompatible ;
- produits périmés ou entreposés en dehors des conditions recommandées ;
- basse température ambiante ;
- un lot présentant des traces de contamination avant sa distribution.
Passez en revue la procédure pour traînées non mélangées et zones non homogènes dans les cartouches « Automix » avant de conclure que la résine du modèle est en cause.
Choisir le silicone adapté à la reproduction en laboratoire dentaire
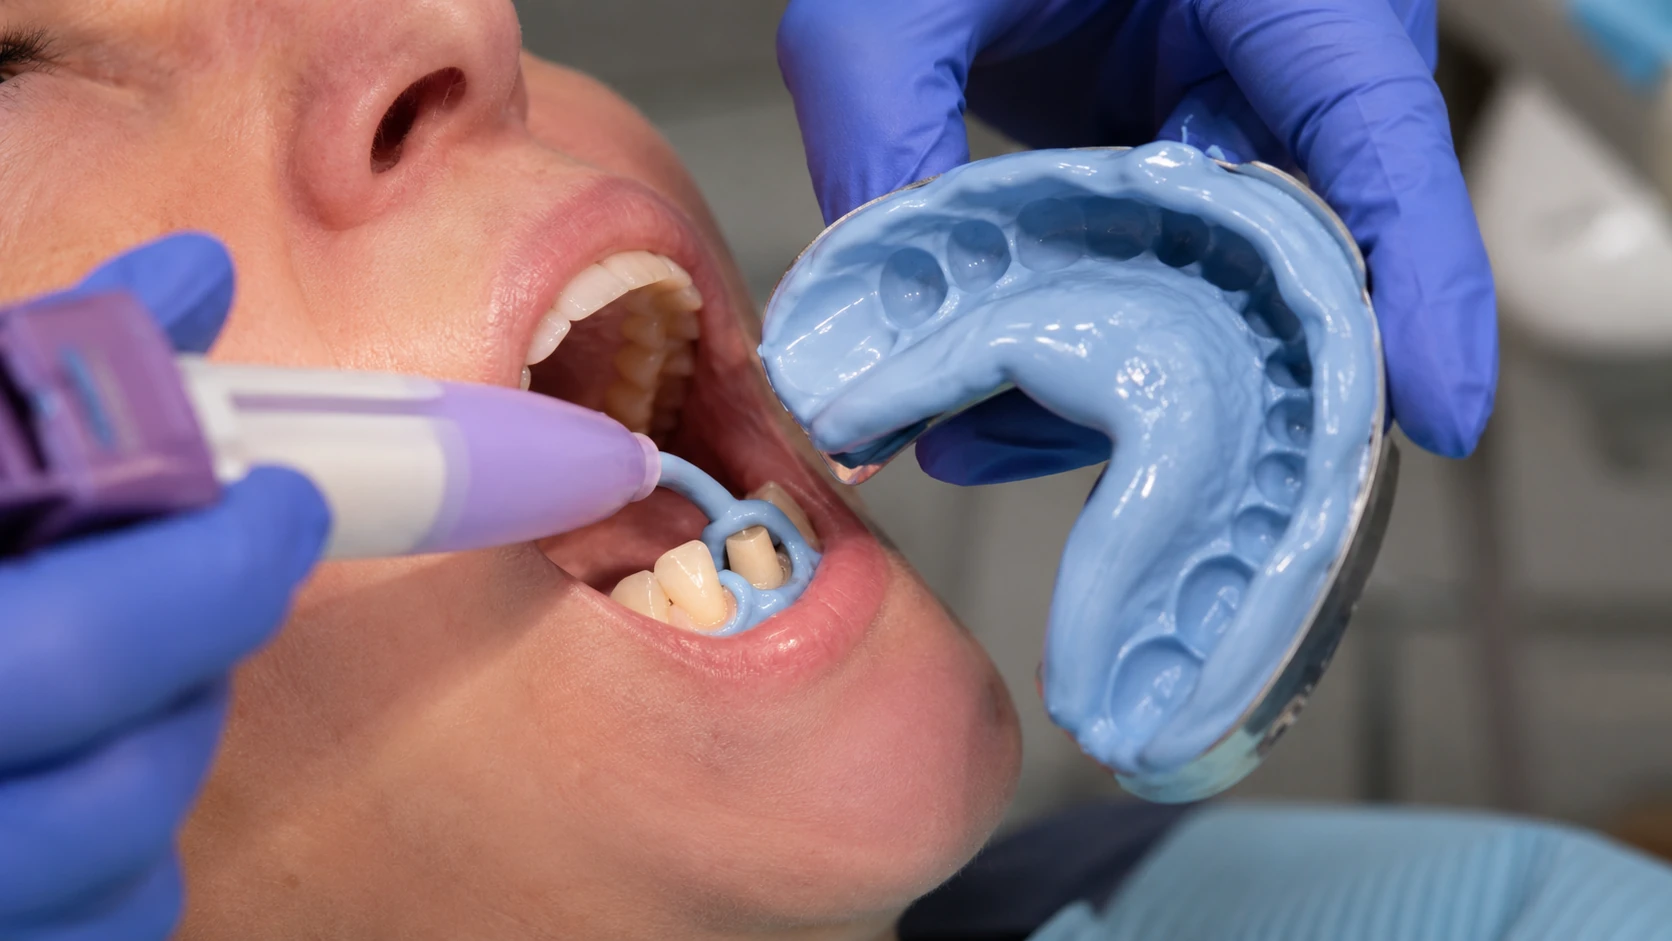
Pour les modèles, les moules de duplication et autres travaux de laboratoire dentaire, utilisez un silicone spécialement conçu à cet effet. Vérifiez silicone de duplication dentaire pour modèles de laboratoire et additif à base de silicone pour les laboratoires dentaires. Si le processus nécessite un temps de traitement ou une dureté spécifiques, définissez d'abord les conditions d'essai et la plage d'acceptation à l'aide de notre Liste de contrôle pour l'acheteur concernant la disponibilité et la robustesse d'un serveur VPS sur mesure.
Lorsque vous comparez les propriétés chimiques du silicone, examinez également la différence entre le silicone d'addition et le silicone de condensation. La sensibilité au platine constitue un problème particulier pour les systèmes d'addition.
Foire aux questions
Toutes les résines utilisées pour l'impression 3D empêchent-elles la formation de silicone par addition ?
Non. Les résultats dépendent de la formulation de la résine, de la quantité de matière non durcie résiduelle, du processus de nettoyage et de post-durcissement, ainsi que du type de silicone utilisé. Il convient de tester la combinaison exacte.
Un seul modèle défectueux suffit-il à conclure que la résine est incompatible ?
Non. Vérifiez si le défaut est lié au modèle, au lot de silicone ou à un changement de processus. Appliquez le même silicone sur une surface de contrôle propre et testez un deuxième modèle issu du même lot d'impression et d'un lot précédent.
Un agent de démoulage permet-il toujours de résoudre le problème ?
Non. Une barrière adaptée peut s'avérer utile dans certains cas, mais un agent de démoulage incompatible peut également nuire au durcissement, laisser des résidus ou réduire la précision des détails. Il convient de vérifier l'effet tant sur le durcissement que sur la précision dimensionnelle.
Pourquoi la partie supérieure du silicone durcit-elle alors que la surface de contact reste collante ?
La présence d'une couche externe durcie et d'une couche de contact non durcie suggère que la surface du modèle est en cause. Il convient d'examiner la présence éventuelle de résine résiduelle, d'un contaminant chimique ou d'un revêtement barrière incompatible.
Quelles questions un acheteur doit-il poser avant de valider un nouveau processus de fabrication à base de résine et de silicone ?
Demandez le programme approuvé concernant la résine, le nettoyage et le post-durcissement ; le produit en silicone et son numéro de lot ; une méthode de barrière bien définie si nécessaire ; un essai de contrôle comparatif ; ainsi que les critères d'acceptation écrits relatifs au durcissement, aux détails de surface, aux résidus et à la précision dimensionnelle.
En résumé : Considérez l'inhibition de la polymérisation comme un problème de compatibilité du système. Isolez la surface de contact, vérifiez le processus de dosage du silicone, standardisez la préparation de la résine et validez l'association finale sur plusieurs lots de production.