
Perché il silicone di addizione non polimerizza sui modelli in resina stampati in 3D
Risposta breve: Il silicone a polimerizzazione per addizione può rimanere appiccicoso o non polimerizzarsi se un modello in resina stampato in 3D presenta sostanze che interferiscono con il catalizzatore al platino. Il problema può manifestarsi solo nei punti in cui il silicone entra in contatto con la parte stampata, mentre il resto della miscela polimerizza normalmente. Si tratta quindi di un problema di compatibilità dei materiali e di condizioni superficiali, non necessariamente di un lotto difettoso di silicone.
Non tutte le resine fotopolimeriche impediscono la polimerizzazione, e non tutti i siliconi di tipo addizionale si comportano allo stesso modo. È necessario testare insieme la resina specifica, il processo di pulizia, il programma di post-polimerizzazione, il metodo di barriera e il silicone. Non approvare un nuovo flusso di lavoro basandosi esclusivamente su una generica dichiarazione di “compatibilità con il silicone”.
Come si manifesta l'inibizione della guarigione
Il segno diagnostico più utile è il punto in cui si verifica il guasto. Annotare se il silicone:
- appiccicoso solo sulla superficie a contatto con il modello stampato;
- stagionato all’esterno ma morbido o spalmabile in uno strato sottile a contatto;
- morbido in tutto il lotto;
- che si verifica nella zona di transizione della punta di miscelazione, lungo l'uscita della cartuccia o solo in una zona dello stampo;
- la perdita di dettagli superficiali, l’allontanamento dal modello o la formazione di residui sul pezzo stampato.
Un problema che riguarda solo la superficie fa pensare a un’interazione con il substrato. Un lotto che rimane uniformemente morbido fa pensare innanzitutto al rapporto di miscelazione, all’erogazione, alla temperatura, alla durata di conservazione o alla distribuzione del catalizzatore.
Perché una resina stampata può interferire con la polimerizzazione per addizione
I materiali VPS/PVS induriti per addizione utilizzano una reazione catalizzata dal platino. I catalizzatori al platino sono sensibili ad alcuni contaminanti chimici che possono rallentare o arrestare la reazione. A seconda della resina e del metodo di preparazione, tra i possibili fattori che contribuiscono a tale fenomeno figurano:
- resina residua non indurita, monomeri o componenti reattivi presenti sulla superficie stampata;
- inibitori o additivi che migrano dal fotopolimero;
- zolfo, ammine, stagno, fosforo o altri composti che inibiscono l'azione del catalizzatore;
- agenti distaccanti, solventi detergenti, residui di adesivo o aria compressa contaminata;
- guanti in lattice contenenti zolfo o altri dispositivi di protezione contaminati;
- un rivestimento protettivo che è di per sé incompatibile con il silicone di addizione.
Si tratta di meccanismi potenziali, non di un'affermazione generale valida per tutte le resine utilizzate nella stampa 3D. Il rischio esatto dipende dalla composizione chimica della resina e dal grado di pulizia e post-polimerizzazione del modello.
Per prima cosa, escludere eventuali problemi nel sistema in silicone
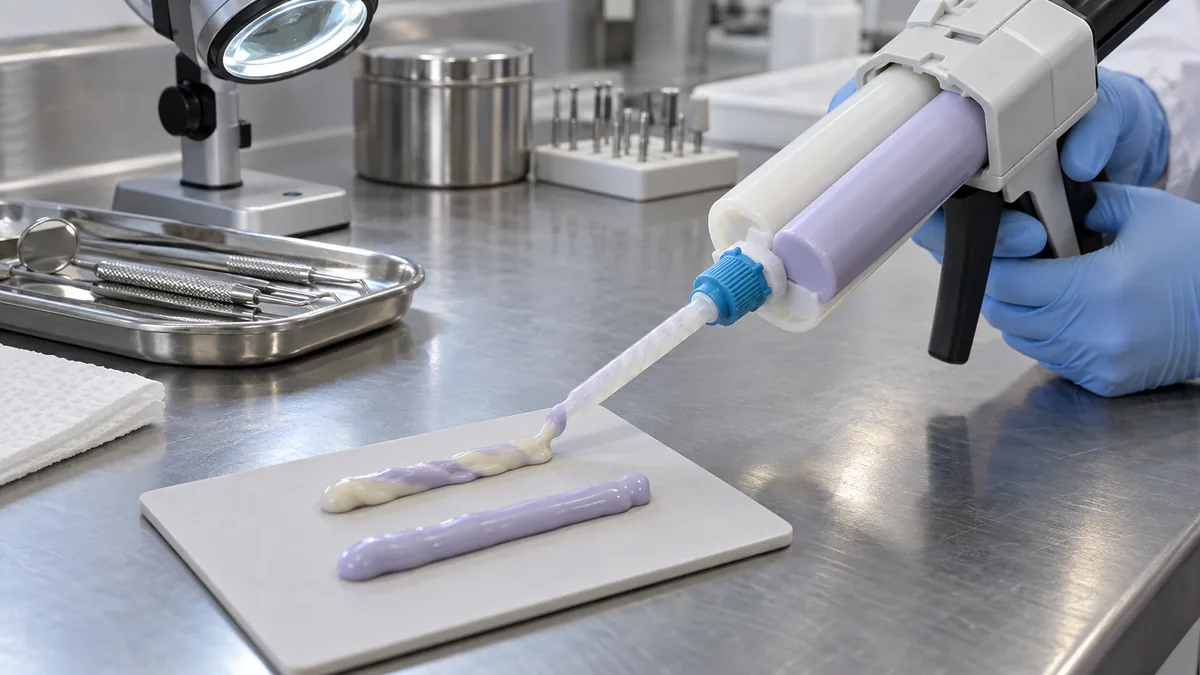
Prima di modificare il processo di stampa, verificare che il sistema al silicone sia stato utilizzato correttamente. Verificare l'identità del prodotto, il numero di lotto, la data di scadenza, la temperatura di conservazione e il corretto rapporto A:B. Per le cartucce, ispezionare la sede della cartuccia, l'uscita, il miscelatore e l'erogatore. Per i prodotti miscelati a mano, verificare la pesatura, il tempo di miscelazione, la pulizia della spatola e la presenza di punti morti nel contenitore.
Quindi preparare un piccolo campione di controllo che non entri in contatto con il modello stampato. Una lastra di vetro o una pellicola di polietilene pulita costituiscono una superficie di confronto utile. Se anche il campione di controllo rimane appiccicoso, è possibile che il substrato non sia la causa principale.
| Osservazione | Il prossimo controllo più utile |
|---|---|
| Consistenza morbida in tutto il lotto | Prima di dare la colpa al modello, controlla il rapporto di miscelazione, il posizionamento della cartuccia, il miscelatore, la data di scadenza, le condizioni di conservazione e la temperatura. |
| Asciutto sulla superficie di vetro, ma appiccicoso sul modello | Trattare la superficie stampata oppure utilizzare un sistema di barriera convalidato; verificare la compatibilità della resina. |
| Il guasto è dovuto a una nuova resina o a un nuovo processo di pulizia | Confronta il flusso di lavoro precedente con quello attuale utilizzando lo stesso lotto di silicone. |
| L'errore si verifica solo in corrispondenza di una caratteristica specifica | Verificare la presenza di residui di agente distaccante, pozze di resina, materiale non indurito o lavaggio incompleto in quella zona. |
| Il guasto si verifica dopo aver sostituito i guanti o l'attrezzatura | Eseguire un test per rilevare la presenza di zolfo e altri contaminanti del catalizzatore, compreso il percorso di erogazione. |
Eseguire un semplice test di contatto con la superficie
Un test controllato fornisce informazioni più utili rispetto al riempire ripetutamente gli stampi. Limita le variabili al minimo e annota il risultato.
- Utilizzare un unico lotto di silicone per tutti i provini.
- Preparare tre superfici: il modello stampato in esame, una superficie di controllo pulita e il modello stampato con il trattamento barriera proposto.
- Applicare su ciascuno lo stesso spessore di silicone, lo stesso metodo di miscelazione e la stessa temperatura di polimerizzazione.
- Osservare la formazione iniziale dello strato superficiale, la polimerizzazione completa e l'adesione finale.
- Trascorso il tempo di indurimento concordato, ripetere l'ispezione della superficie e confrontare la riproduzione dei dettagli e la presenza di residui.
- Ripetere l'operazione con almeno tre lotti di produzione del modello stampato e del silicone prima di approvare il flusso di lavoro.
Non giudicare solo dall'aspetto esteriore. Tagliare un campione di prova o ispezionare uno strato sottile di contatto. Alcuni sistemi con inibitori formano una pellicola, mentre la superficie adiacente al modello rimane non indurita.
Preparare il modello stampato in 3D per il silicone previsto
Seguite le istruzioni del produttore della resina per il lavaggio e il post-indurimento, anziché elaborare un programma generico. I punti critici più comuni sono la rimozione incompleta della resina non indurita, la presenza di solvente all’interno di cavità sottili, il riempimento eccessivo dei bagni di pulizia e un post-indurimento insufficiente.
Assicurati che il processo sia riproducibile:
- identificare la famiglia di resine e il liquido di lavaggio consigliato;
- definire la durata del lavaggio, le condizioni del bagno e il metodo di asciugatura;
- utilizzare la lunghezza d'onda, la temperatura e la durata di post-polimerizzazione convalidate;
- ispezionare le fessure più sottili e i canali di drenaggio per verificare la presenza di resina o solvente intrappolato;
- maneggiare il modello con guanti e strumenti puliti;
- conservare il modello stampato in modo da evitare il trasferimento di plastificanti, olio o agenti distaccanti;
- verificare che eventuali primer o agenti distaccanti siano compatibili con il silicone vulcanizzato al platino.
Non applicare polveri, prodotti a base di petrolio o agenti distaccanti di provenienza sconosciuta solo perché facilitano la sformatura. I residui possono interferire con la polimerizzazione, contaminare il modello e ridurre il livello di dettaglio della superficie. Se è necessario applicare un rivestimento barriera, sceglierne uno approvato per il sistema a base di resina e silicone e verificarne l’effetto sulla precisione dimensionale e sulla riproduzione dei dettagli.
Modello stampato o contaminazione da silicone? Un test pratico di isolamento
Inserire una pellicola di plastica pulita tra il modello stampato e il silicone. Se il silicone polimerizza sotto la pellicola ma rimane in fase di polimerizzazione inibita direttamente sul modello, è probabile che si tratti di contaminazione o di un’interazione tra la resina e la superficie. Se rimane morbido sotto la pellicola, verificare il sistema di miscelazione e erogazione del silicone.
Verifica anche se il problema riguarda il modello o il silicone:
- lo stesso modello con un nuovo lotto di silicone;
- nuovo modello proveniente dallo stesso lotto di stampa;
- una resina diversa o un programma di post-polimerizzazione diverso;
- lo stesso silicone su una superficie di controllo pulita in vetro o polietilene.
Questo test aiuta a distinguere i difetti del materiale da un'incompatibilità del flusso di lavoro. Inoltre, fornisce al fornitore prove sufficienti per offrire un'assistenza tecnica efficace.
Come prevenire l'inibizione della polimerizzazione in fase di produzione
Una volta individuata una combinazione compatibile, fissare il processo. Definire la resina approvata, il liquido detergente, il protocollo di lavaggio, il metodo di asciugatura, il programma di post-polimerizzazione, l’agente barriera e il prodotto a base di silicone. Formare il personale affinché sia in grado di riconoscere la differenza tra uno strato di contatto morbido e un difetto di polimerizzazione che interessa l’intero lotto.
Se la resina, la stampante, il liquido detergente, l’unità di post-polimerizzazione o il silicone cambiano, è necessario ripetere la qualificazione della combinazione. Partire dal presupposto che “il materiale sia lo stesso, ma il fornitore diverso” non è sicuro, poiché la composizione chimica e i residui superficiali possono variare.
Domande da porre a un fornitore di silicone o resina
Una richiesta di preventivo e di assistenza tecnica ben definita dovrebbe includere:
- la marca e il modello esatti della resina, con le relative istruzioni per la pulizia e il post-indurimento;
- il prodotto in silicone, il numero di lotto e il sistema di miscelazione o a cartuccia;
- una foto del guasto e della sua posizione;
- se il silicone polimerizza normalmente su una superficie di controllo in vetro o in polietilene;
- l'età del modello e il tempo trascorso dal post-trattamento;
- tutti i distaccanti, i detergenti, i guanti e gli accessori di erogazione utilizzati;
- temperatura e umidità ambientali;
- il tempo di ritardo o di guasto osservato;
- se il problema riguarda un singolo lotto di stampa, un singolo contenitore di resina o tutti i modelli;
- se ciò influisca anche sulla precisione dimensionale, sulla finitura superficiale o sui residui.
Chiedere al fornitore se il suo materiale è destinato al silicone di addizione catalizzato con platino e se il metodo di barriera proposto è stato convalidato. Un fornitore che comprenda l’intero flusso di lavoro può consigliare un test controllato invece della semplice sostituzione del silicone.
Quando la causa potrebbe essere proprio il silicone stesso
L'inibizione della polimerizzazione non è l'unica causa che determina la consistenza morbida o appiccicosa di un materiale. Anche i seguenti difetti possono produrre un risultato simile:
- rapporto A:B errato o miscelazione incompleta;
- cartuccia non inserita correttamente o ostruzione parziale del miscelatore;
- punta di miscelazione errata o incompatibile;
- materiale scaduto o conservato al di fuori dell'intervallo raccomandato;
- bassa temperatura ambiente;
- un lotto interessato da contaminazione prima della distribuzione.
Esaminare la procedura per striature non omogenee e punti molli nelle cartucce Automix prima di dare per scontato che la colpa sia della resina del modello.
Scegliere il silicone giusto per la duplicazione in laboratorio odontotecnico
Per i modelli, gli stampi di duplicazione e altri lavori di laboratorio odontotecnico, utilizzare un silicone specifico per tale scopo. Rivedere silicone per duplicazione dentale per modelli da laboratorio e silicone aggiuntivo per laboratori odontotecnici. Se il processo richiede un tempo di lavorazione o una durezza specifici, definire innanzitutto le condizioni di prova e l'intervallo di accettabilità utilizzando il nostro Lista di controllo per l'acquirente: tempi di funzionamento e livello di difficoltà dei VPS personalizzati.
Quando si confrontano le proprietà chimiche del silicone, è opportuno esaminare anche la differenza tra silicone per aggiunta e silicone per condensazione. La sensibilità al platino rappresenta un problema specifico per i sistemi di aggiunta.
Domande frequenti
Tutte le resine per la stampa 3D inibiscono il silicone di addizione?
No. I risultati dipendono dalla formulazione della resina, dalla quantità di materiale residuo non polimerizzato, dal processo di pulizia e post-polimerizzazione e dal tipo specifico di silicone. È necessario testare la combinazione esatta.
È possibile dedurre, sulla base di un solo modello difettoso, che la resina sia incompatibile?
No. Verificare se il difetto è riconducibile al modello, al lotto di silicone o a una modifica del processo. Utilizzare lo stesso silicone su una superficie di controllo pulita e testare un secondo modello proveniente dallo stesso lotto di stampa e da uno precedente.
Un distaccante risolve sempre il problema?
No. In alcuni casi una barriera adeguata può essere d’aiuto, ma un agente distaccante incompatibile può anche interferire con la polimerizzazione, lasciare residui o compromettere la definizione dei dettagli. Verificare l’effetto sia sulla polimerizzazione che sulla precisione dimensionale.
Perché la parte superiore del silicone si indurisce mentre la superficie di contatto rimane appiccicosa?
La presenza di uno strato esterno indurito e di uno strato di contatto non indurito suggerisce che la superficie del modello sia coinvolta. È opportuno verificare la presenza di resina residua, di un contaminante chimico o di un rivestimento barriera incompatibile.
Cosa dovrebbe chiedere un acquirente prima di approvare un nuovo flusso di lavoro basato su resina e silicone?
Richiedere il programma approvato relativo alla resina, alla pulizia e alla post-polimerizzazione; il prodotto in silicone e il lotto; un metodo di barriera ben definito, se necessario; un test di controllo comparativo; e i criteri di accettazione scritti relativi alla polimerizzazione, alle caratteristiche superficiali, ai residui e alla precisione dimensionale.
In conclusione: Considerare l’inibizione della polimerizzazione come un problema di compatibilità del sistema. Isolare la superficie di contatto, verificare il processo di erogazione del silicone, standardizzare la preparazione della resina e convalidare la combinazione finale su più lotti di produzione.