
Por que razão os materiais de impressão VPS se rasgam ou ficam deformados: Guia de resolução de problemas para o comprador
Espera-se que os materiais VPS registem pormenores, recuperem após a remoção e mantenham estabilidade dimensional antes do vazamento ou digitalização. Se uma impressão rasgar, alongar ou distorcer, a causa nem sempre é o material: pode estar relacionada com a viscosidade, o suporte da moldeira, o momento da remoção, o armazenamento ou a variação entre lotes.
Associe o problema ao sistema do produto
O VPS é uma família de materiais, não um único SKU. Comece a resolver o problema com o produto que foi efetivamente utilizado:
| Produto | Verificações de falhas mais relevantes |
|---|---|
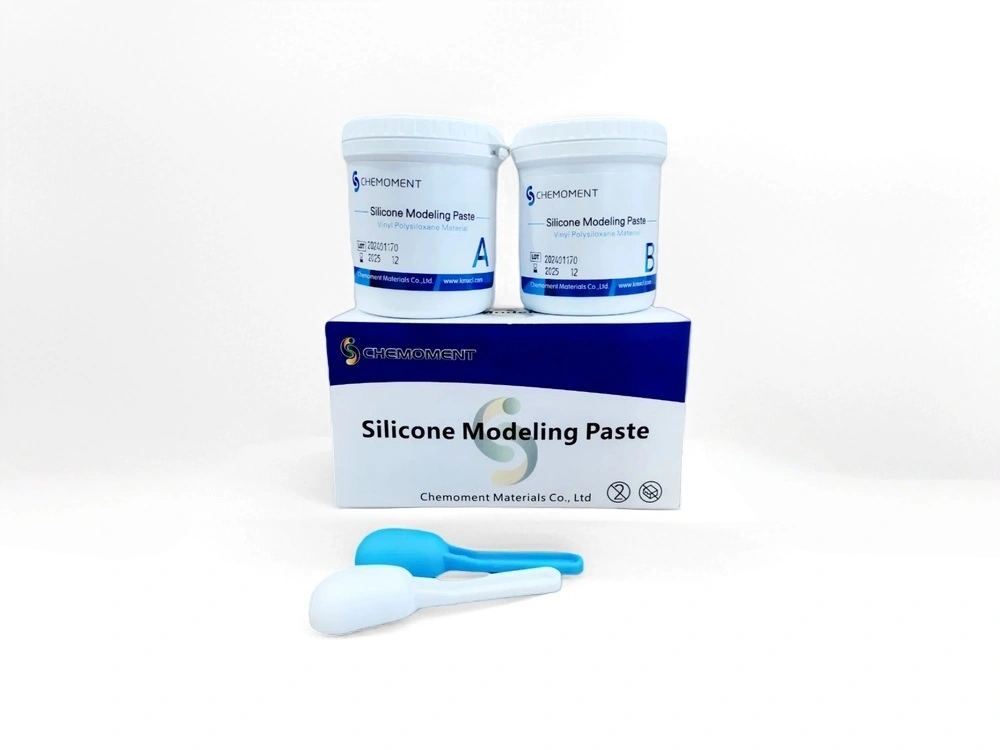
| Massa de enchimento VPS hidrofílica | Mistura manual, espaçamento da camada de massa, suporte da bandeja, tempo de presa e remoção de recortes profundos |
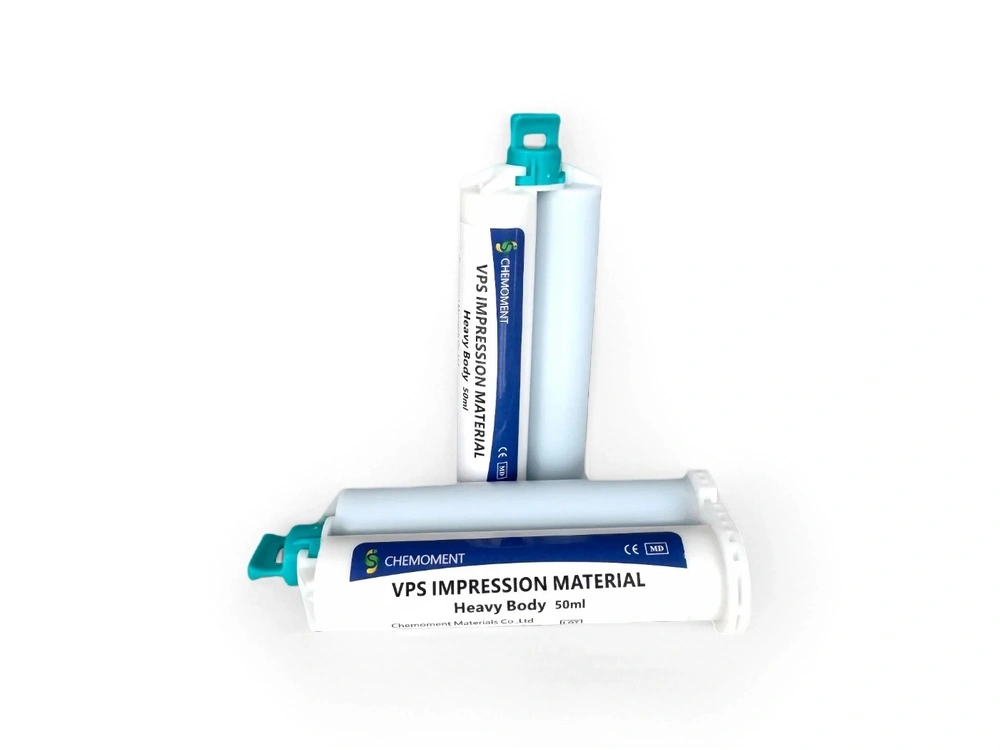
| VPS de corpo denso | Assentamento do cartucho, caudal na ponta de mistura, pressão de assentamento, compatibilidade com a lavagem e resistência ao rasgo |
| VPS de corpo médio | Técnica de viscosidade única, conceção da bandeja, tempo de trabalho, fluxo e recuperação |
| VPS de corpo leve | Espessura da camada de lavagem, humidade, fluxo marginal, remoção precoce e secções finas sem suporte |
| VPS para registo da oclusão | Janela de trabalho, pressão de fecho, tempo de remoção e se o problema é, na verdade, um registo e não uma impressão |
Distribuidores dentários, grupos de clínicas, laboratórios e compradores OEM devem verificar estas questões antes de confirmar um fornecedor de longo prazo. Uma amostra pode parecer aceitável no primeiro ensaio, mas gerar reclamações posteriores se a resistência à rutura, a recuperação elástica, a presa ou a consistência entre lotes não forem suficientemente estáveis na utilização real.
Porque é que o rasgo e a distorção são importantes para os compradores
Uma impressão rasgada ou distorcida pode originar restaurações imprecisas, trabalhos refeitos, atrasos clínicos e reclamações. Para distribuidores e compradores de marca própria, o problema vai além de um caso falhado: a perda de confiança no material pode afetar as vendas recorrentes e a aceitação da marca.
Ao avaliar materiais de impressão dentária VPS, não compare apenas designações como putty, baixa, média ou alta viscosidade. Verifique se cada material mantém um desempenho consistente nas condições clínicas ou laboratoriais previstas.
Razões comuns para o rasgamento dos materiais de impressão VPS
A rutura ocorre geralmente em margens finas, zonas interproximais, retenções ou camadas fluidas sem suporte. Em muitos casos, resulta de uma combinação entre resistência do material, técnica de aplicação, momento da remoção e suporte da moldeira ou do material de apoio.
| Possível causa | O que pode acontecer | O que os compradores devem verificar |
|---|---|---|
| Baixa resistência à rutura | As áreas finas rasgam durante a remoção | Peça dados de resistência à rutura e ensaie o material em secções finas |
| Remoção antecipada | O material estica ou separa-se antes que a resistência total se desenvolva | Confirme os tempos de trabalho e de presa intraoral e as condições de ensaio |
| Camada fluida sem suporte | O material de baixa viscosidade fica demasiado fino junto das margens | Avalie a compatibilidade entre putty e material fluido ou entre alta viscosidade e material fluido |
| Seleção de viscosidade errada | O material escoa em excesso ou não tem consistência suficiente | Compare as aplicações de baixa, média e alta viscosidade |
| Má condição de armazenamento | O manuseamento e a presa tornam-se instáveis | Verifique o prazo de validade, a temperatura de armazenamento e a integridade da embalagem |
Razões comuns para a distorção de impressões VPS
A distorção é frequentemente mais difícil de detetar do que a rutura. A impressão pode parecer completa, mas a restauração ou o modelo revelar depois problemas de adaptação. As causas comuns incluem presa incompleta, recuperação elástica insuficiente, movimento da moldeira, direção incorreta da remoção ou desempenho instável do material.
| Fator de distorção | Aspeto relevante para a compra | Ponto de Avaliação |
|---|---|---|
| Recuperação elástica | O material não retorna com precisão após a remoção | Verifique os dados de recuperação e o comportamento na remoção de zonas retentivas |
| Estabilidade dimensional | A impressão muda antes de vazar ou digitalizar | Confirme os dados de alteração dimensional e o tempo de processamento recomendado |
| Suporte da moldeira | A impressão flete ou muda durante a remoção | Reveja a técnica da moldeira e a combinação de viscosidade |
| Incompatibilidade de tempo | O material é manuseado demasiado tarde ou removido demasiado cedo | Compare os tempos de trabalho e de presa em condições realistas de utilização |
| Variação de lote | Um lote apresenta manuseamento diferente do da amostra aprovada | Pergunte como o fornecedor controla a consistência entre a amostra e a produção em volume |
Não julgue o material apenas pela viscosidade
A viscosidade é importante, mas não determina por si só a resistência do VPS à rutura ou à distorção. Um material de baixa viscosidade pode registar margens finas, mas necessita de resistência suficiente para permanecer intacto na remoção. Um material de alta viscosidade pode suportar a moldeira, mas também tem de recuperar com precisão após a compressão.
Compare a viscosidade com a resistência à rutura, a recuperação elástica, a dureza Shore A, a estabilidade dimensional, os tempos de trabalho e de presa e a repetibilidade entre lotes. Descrições como «mole», «firme» ou «fácil de misturar» são úteis nos ensaios de amostras, mas não bastam para comparar fornecedores.
Avalie os tempos de trabalho e de presa em conjunto
Os tempos são uma causa frequente de falha na utilização real. Se o tempo de trabalho for demasiado curto, o operador pode não conseguir carregar, posicionar e assentar corretamente a moldeira. Se o material for removido antes da presa completa, pode alongar ou rasgar.
Um material de presa rápida pode melhorar a eficiência clínica, mas tem de permitir tempo de trabalho suficiente para a técnica prevista. Um material de presa normal pode ser mais fácil de manusear, mas não deve criar esperas desnecessárias na rotina clínica.
Antes de definir os requisitos das amostras, os compradores podem consultar a comparação entre tempo de trabalho e tempo de presa nos materiais de impressão VPS.
Adeque a consistência do material à aplicação
Os materiais de baixa, média e alta viscosidade e o putty foram concebidos para funções distintas. Utilizar uma consistência na aplicação errada pode aumentar o risco de zonas sem suporte, registo deficiente de pormenores, rutura ou distorção.
| Tipo de material | Função Típica | Risco se utilizado indevidamente |
|---|---|---|
| VPS de baixa viscosidade (Light Body) | Detalhes finos em redor das margens e áreas preparadas | Pode ficar muito fino se utilizado sem suporte adequado |
| VPS de viscosidade média (Medium Body) | Fluxo equilibrado e suporte para impressões gerais | Pode não ter consistência suficiente para suportar a moldeira em alguns casos |
| VPS de alta viscosidade (Heavy Body) | Suporte da moldeira e maior consistência | Pode não captar detalhes finos sem um material fluido de impressão adequado |
| Material de impressão de consistência putty | Suporte para técnicas putty-wash | Pode criar pressão ou problemas de assentamento se a combinação for inadequada |
Para uma comparação mais clara, os compradores podem consultar comparação de materiais de impressão VPS de baixa, média e alta viscosidade.
Verifique o suporte da moldeira e a compatibilidade com a técnica
Um material com dados laboratoriais aceitáveis pode ter mau desempenho se não se adequar à técnica da clínica. Putty-wash, uma ou duas fases, impressões com moldeira e registo oclusal exigem escoamento, consistência, presa e resistência na remoção diferentes.
Por exemplo, o material fluido necessita de suporte de putty ou de material de média ou alta viscosidade. Se a camada fluida ficar demasiado fina, pode rasgar junto às margens ou em espaços estreitos. Se o material de suporte for demasiado rígido ou mal combinado, a impressão pode distorcer-se no assentamento ou na remoção.
É por isso que os distribuidores devem avaliar os materiais VPS como um sistema, e não como artigos isolados. Uma linha de produtos prática deve oferecer aos utilizadores combinações adequadas, em vez de forçar um material a muitas aplicações.
O armazenamento e o prazo de validade podem afetar o desempenho
As condições de armazenamento são por vezes negligenciadas durante a avaliação do fornecedor. O calor excessivo, a má vedação, a embalagem danificada ou o armazenamento prolongado em condições inadequadas podem alterar o manuseamento, o comportamento de presa ou a resistência final.
Os compradores devem confirmar o prazo de validade, a temperatura de armazenamento recomendada, a integridade da embalagem e se os dados de desempenho do fornecedor se baseiam em materiais armazenados adequadamente. Isto é especialmente importante para os distribuidores, porque os produtos podem permanecer em stock antes de chegarem às clínicas ou laboratórios.
A consistência do lote deve corresponder à amostra aprovada
Aprovar uma boa amostra não garante estabilidade nas encomendas recorrentes. Se a viscosidade, o tempo de presa, a dureza ou a recuperação variarem entre lotes, os utilizadores podem obter resultados diferentes apesar de o nome e a embalagem não mudarem.
Antes de encomendar em maior volume, pergunte como se controla a consistência entre lotes. A evidência pode incluir certificados de análise (COA), registos de inspeção por lote, confirmação da correspondência entre amostra e produção em volume ou normas internas claras de ensaio de tempos, dureza e aspeto.
Perguntas que os compradores devem fazer antes de confirmar um fornecedor
| Pergunta | Porque é importante |
|---|---|
| Qual é a utilização recomendada para cada consistência VPS? | Evita o posicionamento incorreto do produto |
| Quais são os tempos de trabalho e de presa nas condições de ensaio? | Ajuda a comparar o manuseamento e a eficiência clínica |
| É possível fornecer dados de resistência à rutura e recuperação elástica? | Suporta a avaliação de risco de rutura e distorção |
| A dureza Shore A está claramente definida? | Ajuda a comparar a firmeza final e o comportamento de remoção |
| Como é controlada a consistência do lote? | Reduz a variação entre encomendas recorrentes |
| Que condições de armazenamento e prazo de validade são recomendados? | Protege o desempenho durante o armazenamento e a distribuição |
| Podem ser fornecidas amostras para a aplicação pretendida? | Melhora a precisão dos testes de amostras |
Os testes de amostra devem refletir a utilização real
Os ensaios de amostras devem ir além do aspeto após a mistura. Verifique o tempo de manuseamento, o registo de pormenores, a resistência na remoção, a recuperação após remoção de zonas retentivas, a qualidade superficial e a estabilidade após o período de espera recomendado.
Na distribuição, os ensaios devem refletir as condições reais de utilização do mercado de destino. Nos projetos OEM e de marca própria, a aprovação deve também incluir embalagem, conteúdo do rótulo, instruções e consistência entre amostra e produção em volume.
Conclusão
Os materiais VPS podem rasgar ou distorcer-se por resistência insuficiente à rutura, tempos inadequados, falta de suporte, viscosidade errada, armazenamento deficiente ou variação entre lotes. Na utilização real, estes fatores devem ser avaliados com a escolha da moldeira, a técnica, a direção da remoção e o manuseamento.
Um fornecedor fiável deve disponibilizar recomendações claras, informação técnica mensurável, desempenho estável entre lotes, embalagem adequada e apoio com amostras orientado à aplicação. Ao pedir amostras ou orçamentos, indique a aplicação, o tipo de material, os tempos de trabalho e de presa, a dureza, a viscosidade, a embalagem, o mercado de destino e a quantidade estimada.
Perguntas frequentes
1. Porque é que os materiais de impressão VPS rasgam durante a remoção?
Podem rasgar se o material for demasiado fino, removido cedo demais, mal suportado, inadequado à aplicação ou insuficientemente resistente em zonas estreitas ou retentivas.
2. O que causa a distorção das impressões VPS?
A distorção pode resultar de presa incompleta, recuperação elástica deficiente, movimento da moldeira, direção incorreta da remoção, suporte insuficiente, armazenamento inadequado ou variação entre lotes.
3. Uma viscosidade mais elevada é sempre melhor para evitar rasgos?
Não. Uma viscosidade superior pode proporcionar maior consistência, mas não significa automaticamente maior resistência à rutura ou melhor registo de pormenores. Compare a viscosidade com a recuperação, a resistência, a dureza e a adequação à aplicação.
4. Porque são importantes os tempos de trabalho e de presa?
O tempo de trabalho afeta o carregamento e a aplicação; o tempo de presa afeta a remoção segura. Se algum deles não se adequar à técnica prevista, aumenta a probabilidade de rutura ou distorção.
5. O que devem os distribuidores verificar antes de adicionar um material VPS à sua gama de produtos?
Os distribuidores devem verificar as opções de viscosidade, orientação de aplicação, resistência à rutura, recuperação elástica, consistência do lote, formato da embalagem, requisitos de armazenamento e suporte de documentação.