
Por qué se rompen o se deforman los materiales de impresión VPS: guía de resolución de problemas para el comprador
Se espera que los materiales de impresión VPS capten detalles finos, se recuperen tras la retirada y mantengan la estabilidad dimensional antes del vaciado o escaneado. Cuando una impresión se desgarra, estira o distorsiona, la causa no siempre es el propio material. También puede estar relacionada con la selección de viscosidad, el soporte de la cubeta, el momento de retirada, las condiciones de almacenamiento o la variación entre lotes.
Asigna el problema al sistema de productos
VPS es una familia de materiales, no una referencia concreta. Empieza a solucionar el problema con el producto que se haya utilizado realmente:
| Producto | Comprobaciones de fallos más relevantes |
|---|---|
| Masilla VPS hidrofílica | Mezcla manual, espaciado entre capas de masilla, soporte de la bandeja, tiempo de fraguado y extracción de socavados profundos |
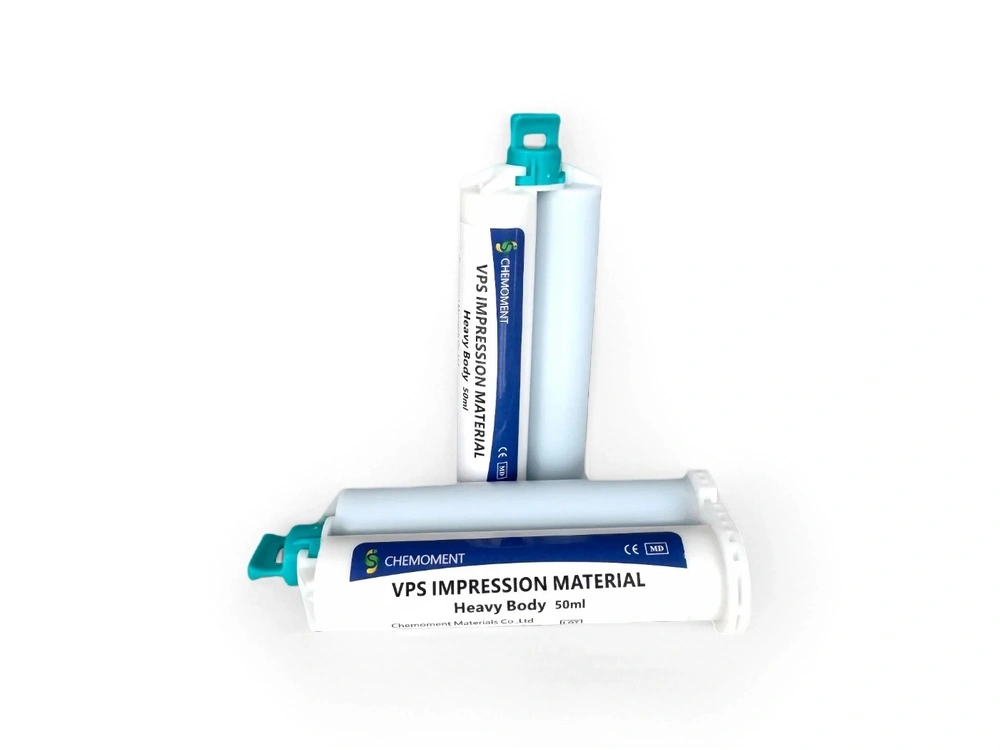
| VPS de cuerpo denso | Asentamiento del cartucho, caudal por la punta de mezcla, presión de asentamiento, compatibilidad con el lavado y resistencia al desgarro |
| VPS de cuerpo medio | Técnica de viscosidad única, diseño de la bandeja, tiempo de trabajo, flujo y recuperación |
| VPS de cuerpo ligero | Espesor de la capa de lavado, humedad, flujo marginal, extracción prematura y secciones delgadas sin soporte |
| VPS para el registro de la oclusión | Ventana de trabajo, presión de cierre, tiempo de extracción y si el problema es realmente un registro y no una impresión |
Los distribuidores dentales, grupos de clínicas, laboratorios y compradores OEM deben comprobar estos aspectos antes de confirmar un proveedor a largo plazo. Una muestra puede parecer aceptable en la primera prueba, pero después pueden aparecer reclamaciones recurrentes si la resistencia al desgarro, la recuperación elástica, el fraguado o la uniformidad entre lotes no son suficientemente estables en el uso real.
Por qué importan los desgarros y la distorsión a los compradores
Una impresión desgarrada o distorsionada puede provocar restauraciones imprecisas, repeticiones, retrasos clínicos y reclamaciones. Para distribuidores y compradores de marca propia, el problema va más allá de un caso fallido. Si los usuarios pierden confianza en el material, también pueden verse afectadas las ventas recurrentes y la aceptación de la marca.
Al evaluar materiales de impresión dental VPS, los compradores no deben limitarse a comparar denominaciones como putty, baja, media o alta viscosidad. Deben comprobar si cada material ofrece prestaciones constantes en las condiciones clínicas o de laboratorio previstas.
Motivos habituales por los que se desgarran las impresiones VPS
Los desgarros suelen producirse en márgenes finos, zonas interproximales, retenciones o capas de material fluido sin soporte. En muchos casos, el problema se debe a una combinación de resistencia del material, técnica de aplicación, momento de retirada y soporte de la cubeta o del material de respaldo.
| Posible causa | Qué puede ocurrir | Qué deben comprobar los compradores |
|---|---|---|
| Baja resistencia al desgarro | Las zonas finas se desgarran durante la retirada | Solicitar datos de resistencia al desgarro y probar el material en secciones finas |
| Retirada temprana | El material se estira o separa antes de alcanzar toda su resistencia | Confirmar el tiempo de trabajo, el tiempo de fraguado intraoral y las condiciones de ensayo |
| Capa de material fluido sin soporte | El material de baja viscosidad queda demasiado fino alrededor de los márgenes | Revisar la compatibilidad entre putty y material fluido o entre alta viscosidad y material fluido |
| Selección incorrecta de viscosidad | El material fluye demasiado o carece de consistencia | Comparar las aplicaciones de baja, media y alta viscosidad |
| Condiciones de almacenamiento deficientes | La manipulación y el fraguado se vuelven inestables | Comprobar la vida útil, la temperatura de almacenamiento y la integridad del envase |
Motivos habituales de distorsión de las impresiones VPS
La distorsión suele ser más difícil de detectar que el desgarro. La impresión puede parecer completa, pero después la restauración o el modelo pueden presentar problemas de ajuste. Las causas habituales incluyen fraguado incompleto, recuperación elástica insuficiente, movimiento de la cubeta, dirección de retirada incorrecta o prestaciones inestables del material.
| Factor de distorsión | Aspecto relevante para la compra | Criterio de evaluación |
|---|---|---|
| Recuperación elástica | El material no recupera su forma con precisión tras la retirada | Comprobar los datos de recuperación y el comportamiento al retirar de zonas retentivas |
| Estabilidad dimensional | La impresión cambia antes del vaciado o escaneado | Confirmar los datos de cambio dimensional y el plazo de procesamiento recomendado |
| Soporte de la cubeta | La impresión se flexiona o desplaza durante la retirada | Revisar la técnica de cubeta y la combinación de viscosidades |
| Desajuste de tiempos | El material se manipula demasiado tarde o se retira demasiado pronto | Comparar los tiempos de trabajo y fraguado en condiciones de uso reales |
| Variación entre lotes | Un lote se manipula de forma distinta a la muestra aprobada | Preguntar cómo controla el proveedor la uniformidad entre la muestra y la producción a granel |
No valore el material solo por su viscosidad
La viscosidad es importante, pero no determina por completo si un material de impresión VPS resistirá el desgarro o la distorsión. Un material de baja viscosidad puede registrar márgenes finos, pero también necesita suficiente resistencia al desgarro para mantenerse íntegro durante la retirada. Un material de alta viscosidad puede aportar soporte en la cubeta, pero también debe recuperarse con precisión tras la compresión.
Los compradores deben comparar la viscosidad junto con la resistencia al desgarro, la recuperación elástica, la dureza Shore A, la estabilidad dimensional, el tiempo de trabajo, el tiempo de fraguado y la repetibilidad entre lotes. Descripciones generales como «blando», «firme» o «fácil de mezclar» son útiles al probar muestras, pero no bastan para comparar proveedores.
Revise conjuntamente los tiempos de trabajo y fraguado
Los tiempos son una de las causas más frecuentes de fallos de impresión en el uso real. Si el tiempo de trabajo es demasiado corto, el profesional puede no disponer de tiempo suficiente para cargar, colocar y asentar correctamente la cubeta. Si el material se retira antes del fraguado completo, puede estirarse o desgarrarse.
Un material de fraguado rápido puede mejorar la eficiencia clínica, pero debe permitir suficiente tiempo de trabajo para la técnica prevista. Un material de fraguado normal puede ser más fácil de manipular, pero no debe generar esperas innecesarias en el uso clínico habitual.
Los compradores que comparan opciones de tiempo pueden consultar la comparación entre tiempo de trabajo y tiempo de fraguado de los materiales de impresión VPS antes de confirmar los requisitos de las muestras.
Adapte la consistencia del material a la aplicación
Los materiales de baja, media y alta viscosidad y los putty están diseñados para funciones distintas. Utilizar una consistencia en una aplicación inadecuada puede aumentar el riesgo de zonas sin soporte, reproducción deficiente de detalles, desgarros o distorsión.
| Tipo de material | Función habitual | Riesgo de uso inadecuado |
|---|---|---|
| VPS de baja viscosidad (Light Body) | Detalle fino alrededor de márgenes y zonas preparadas | Puede quedar demasiado fino si se utiliza sin un soporte adecuado |
| VPS de viscosidad media (Medium Body) | Equilibrio entre fluidez y soporte para impresiones generales | Puede no ofrecer suficiente consistencia para el soporte en cubeta en algunos casos |
| VPS de alta viscosidad (Heavy Body) | Soporte en cubeta y mayor consistencia | Puede no registrar detalles finos sin un material fluido adecuado |
| Material de impresión tipo putty | Soporte para técnicas putty-wash | Puede generar presión o problemas de asentamiento si la combinación es inadecuada |
Para una comparación más clara, los compradores pueden consultar materiales de impresión VPS de baja, media y alta viscosidad.
Compruebe el soporte de la cubeta y la compatibilidad con la técnica
Un material con datos de laboratorio aceptables puede funcionar mal si no es adecuado para la técnica utilizada en la clínica. El putty-wash, las técnicas en uno o dos pasos, las impresiones con cubeta y los registros oclusales requieren distinta fluidez, consistencia, fraguado y resistencia durante la retirada.
Por ejemplo, un material fluido necesita soporte de putty o de material de media o alta viscosidad. Si la capa fluida queda demasiado fina, pueden producirse desgarros en márgenes o espacios estrechos. Si el material de soporte es demasiado rígido o incompatible, la impresión puede distorsionarse durante el asentamiento o la retirada.
Por ello, los distribuidores deben evaluar los materiales VPS como un sistema, no como artículos aislados. Una gama práctica debe ofrecer combinaciones adecuadas a los usuarios, en lugar de forzar un material a cubrir demasiadas aplicaciones.
El almacenamiento y la vida útil pueden afectar a las prestaciones
Las condiciones de almacenamiento a veces se pasan por alto al evaluar proveedores. El calor excesivo, un sellado deficiente, los envases dañados o un almacenamiento prolongado en condiciones inadecuadas pueden modificar la manipulación, el fraguado o la resistencia final.
Los compradores deben confirmar la vida útil, la temperatura recomendada de almacenamiento, la integridad del envase y si los datos de prestaciones del proveedor corresponden a materiales correctamente almacenados. Esto es especialmente importante para distribuidores, porque los productos pueden permanecer en existencias antes de llegar a clínicas o laboratorios.
La uniformidad entre lotes debe corresponder a la muestra aprobada
Aprobar una buena muestra no garantiza pedidos sucesivos estables. Si la viscosidad, el tiempo de fraguado, la dureza o la recuperación cambian entre lotes, los usuarios pueden obtener resultados distintos aunque el nombre y el envase sigan siendo iguales.
Antes de realizar pedidos mayores, los compradores deben preguntar cómo controla el proveedor la uniformidad entre lotes. Entre las pruebas útiles pueden figurar certificados de análisis (COA), registros de inspección por lote, confirmación de correspondencia entre muestra y producción a granel o normas internas claras de ensayo de tiempos, dureza y aspecto.
Preguntas que deben plantear los compradores antes de confirmar un proveedor
| Pregunta | Por qué es importante |
|---|---|
| ¿Cuál es el uso recomendado de cada consistencia VPS? | Evita un posicionamiento incorrecto del producto |
| ¿Cuáles son los tiempos de trabajo y fraguado en las condiciones de ensayo? | Ayuda a comparar la manipulación y la eficiencia clínica |
| ¿Se puede facilitar información sobre resistencia al desgarro y recuperación elástica? | Respalda la evaluación del riesgo de desgarro y distorsión |
| ¿Está claramente definida la dureza Shore A? | Ayuda a comparar la firmeza final y el comportamiento de retirada |
| ¿Cómo se controla la uniformidad entre lotes? | Reduce las variaciones entre pedidos sucesivos |
| ¿Qué condiciones de almacenamiento y vida útil se recomiendan? | Protege las prestaciones durante el almacenamiento y la distribución |
| ¿Se pueden proporcionar muestras para la aplicación prevista? | Mejora la precisión de los ensayos con muestras |
Los ensayos con muestras deben reflejar el uso real
Los ensayos deben ir más allá del aspecto tras la mezcla. Los compradores deben comprobar el tiempo de manipulación, el registro de detalles, la resistencia durante la retirada, la recuperación tras retirar de retenciones, la calidad superficial y la estabilidad después del periodo de espera recomendado.
Para distribuidores, los ensayos deben reflejar las condiciones reales de uso del mercado de destino. Para compradores OEM y de marca propia, la aprobación de muestras también debe incluir el envase, el contenido de la etiqueta, las instrucciones y la uniformidad entre muestra y producción a granel.
Conclusión
Los materiales de impresión VPS pueden desgarrarse o distorsionarse por baja resistencia al desgarro, desajuste de tiempos, soporte insuficiente, selección incorrecta de viscosidad, almacenamiento deficiente o variación entre lotes. En el uso real, estos factores también deben revisarse junto con la elección de cubeta, la técnica, la dirección de retirada y las condiciones de manipulación.
Un proveedor fiable debe ofrecer recomendaciones claras de materiales, información técnica medible, prestaciones estables entre lotes, un envasado adecuado y apoyo con muestras según la aplicación. Al solicitar muestras o presupuestos, los compradores deben indicar la aplicación prevista, el tipo de material preferido, los tiempos de trabajo y fraguado, la dureza, los requisitos de viscosidad, el formato de envase, el mercado de destino y la cantidad estimada del pedido.
Preguntas frecuentes
1. ¿Por qué se desgarran los materiales de impresión VPS durante la retirada?
Pueden desgarrarse si el material es demasiado fino, se retira demasiado pronto, carece de soporte, se ha seleccionado incorrectamente para la aplicación o no tiene suficiente resistencia en zonas estrechas o retentivas.
2. ¿Qué causa la distorsión de las impresiones VPS?
La distorsión puede deberse a fraguado incompleto, recuperación elástica insuficiente, movimiento de la cubeta, dirección de retirada incorrecta, soporte insuficiente, problemas de almacenamiento o variación entre lotes.
3. ¿Una mayor viscosidad siempre evita mejor los desgarros?
No. Una mayor viscosidad puede aportar más consistencia, pero no implica automáticamente mejor resistencia al desgarro o reproducción de detalles. Los compradores deben comparar la viscosidad junto con la recuperación, la resistencia, la dureza y la adecuación a la aplicación.
4. ¿Por qué importan los tiempos de trabajo y fraguado?
El tiempo de trabajo afecta a la carga y colocación. El tiempo de fraguado determina cuándo es segura la retirada. Si cualquiera de ellos no se ajusta a la técnica prevista, puede aumentar el riesgo de desgarro o distorsión.
5. ¿Qué deben comprobar los distribuidores antes de incorporar un material VPS a su gama?
Los distribuidores deben comprobar las opciones de viscosidad, las orientaciones de aplicación, la resistencia al desgarro, la recuperación elástica, la uniformidad entre lotes, el formato de envase, los requisitos de almacenamiento y el apoyo documental.